













Содержание статьи:
- BR-001: какие товарные позиции участвуют в расчёте
- Почему BR-001 нельзя автоматически считать несущим строительным брусом
- Почему 2400 / 600 = 4 математически правильно и технологически недостаточно
- Что такое ширина пропила
- Почему нельзя взять «типовой» пропил из интернета
- Сколько пропилов возникает между четырьмя деталями
- Почему «пила ведь режет по линии» не спасает расчёт
- Торцовка исходной планки может увеличить технологический расход
- Чистовая деталь и производственная заготовка — не одно и то же
- Почему нельзя рассчитывать на «лишние миллиметры» у поставщика
- Надёжный предварительный сценарий для деталей по 600 мм
- Что происходит с заказом на 120 деталей
- Почему 40 планок нельзя объявлять универсальным ответом
- Что меняется, если чистовая деталь 590 мм
- Почему десять миллиметров на детали могут изменить весь оптовый заказ
- Деталь 600 мм
- Деталь 590 мм
- Универсальная формула проверки кратности
- Что нужно получить от цеха до закупки большой партии
- Почему реальный выход нужно подтверждать пробным раскроем
- Как считать деталь 610 мм
- Ограничение 1 — геометрическое
- Ограничение 2 — технологическое
- Почему деталь 590 мм требует отдельной проверки, а не автоматического вывода «четыре точно»
- Как сравнить две производственные карты до закупки
- Карта А
- Карта Б
- Почему закупщик не должен самостоятельно менять 600 на 590 мм
- Сечение 20×20 и 40×40 считается отдельно
- Почему новая статья не выбирает между 20×20 и 40×40
- Бук и дуб образуют разные материальные пулы
- Как выглядит полная строка производственной спецификации
- Общий раскрой серии выгоднее «комплект за комплектом»
- Как использовать остаток после трёх деталей по 600 мм
- Остаток 580 мм может иметь нулевую ценность для основной серии
- Ведомость пригодных остатков
- Почему свободный остаток и назначенный остаток — разные состояния
- Почему длинный остаток не должен автоматически идти в отход
- Как построить смешанную карту для деталей 600 и 520 мм
- Почему карта должна строиться до первого массового реза
- Как маркировать готовые 600-миллиметровые детали
- Когда одинаковые 600 мм действительно можно хранить общим пулом
- Как маркировать исходные планки до раскроя
- Почему целая планка 2400 мм — более гибкий резерв, чем несколько коротких кусков
- Как разделить резерв по функциям
- Целые планки 2400 мм
- Готовые Д-600
- Полезные остатки
- Материал на пробный рез
- Почему пробный рез нужно учитывать в балансе
- Как изменение детали с 600 до 590 мм влияет на уже купленный материал
- Как изменение 600 до 610 мм влияет на остатки
- Почему размер детали влияет на логистику всей партии
- Упаковка BR-001 меняет логистику при переходе от 30 к 40 планкам
- Условный сценарий для BR-001 20×20
- Для 40×40 эффект ещё сильнее
- Почему 20×20 и 40×40 дают разную упаковочную экономику
- Как сравнивать коммерческие предложения поставщиков
- Почему цена за погонный метр здесь может вводить в заблуждение
- Как считать полную стоимость серии без выдуманных цен
- Как посчитать стоимость одной готовой детали
- Почему пробная планка должна быть отдельной строкой бюджета
- Как принимать оптовую партию BR-001
- Что делать, если одна фактическая планка отличается по длине
- Почему прямолинейность важна даже для коротких деталей
- Как организовать первую производственную очередь
- Почему первая очередь нужна даже при очевидной формуле
- Как вести фактический баланс после первой очереди
- Почему перерасход нужно классифицировать
- Ошибка длины
- Дополнительная торцовка
- Брак
- Ошибка оператора
- Изменение проекта
- Как оформить ревизию, если длина меняется
- Как учитывать последовательность резов в смешанной карте
- Почему стабильный раскрой иногда выгоднее математически идеального
- Схема А
- Схема Б
- Как считать годный выход, а не только теоретический
- Как отличить технологический резерв от резерва на брак
- Технологический материал
- Резерв на производство
- Как организовать поставку по очередям
- Очередь 1
- Очередь 2
- Очередь 3
- Почему первая очередь полезна для большой серии
- Как вести ремонтный запас после завершения проекта
- Почему короткие готовые детали и целый длинномер нужны одновременно
- Как понять, что оптовая карта действительно готова
- Пятнадцать ошибок при оптовом раскрое BR-001
- 1. Делить 2400 на 600 и сразу покупать 30 планок
- 2. Считать пропил нулевым
- 3. Брать универсальную ширину пропила «из интернета»
- 4. Не учитывать торцовку исходного конца
- 5. Путать чистовую деталь и производственную заготовку
- 6. Рассчитывать заказ на «лишние миллиметры» сверх 2400
- 7. Объявлять 40 планок универсальной нормой
- 8. Не пересчитывать карту при изменении 600 на 590 мм
- 9. Не пересчитывать 600 на 610 мм
- 10. Смешивать 20×20 и 40×40
- 11. Смешивать бук и дуб
- 12. Считать любой остаток полезным
- 13. Не выделять пробный раскрой
- 14. Задавать резерв только процентом
- 15. Делать дозаказ словами «ещё 10 брусков»
- Практические вопросы перед оплатой
- Какая длина у BR-001?
- Какие сечения доступны?
- Какие материалы доступны?
- Можно ли купить BR-001 оптом?
- Сколько деталей по 600 мм получается из 2400 мм?
- Сколько пропилов нужно для четырёх деталей?
- Нужно ли учитывать торцовку?
- Что изменится при детали 590 мм?
- Что изменится при детали 610 мм?
- Как рассчитать 120 одинаковых деталей?
- Можно ли использовать остатки?
- Можно ли считать остаток 580 мм резервом детали 600 мм?
- Нужно ли отдельно считать бук и дуб?
- Нужно ли отдельно считать 20×20 и 40×40?
- Как считать резерв?
- Как оформить дозаказ?
- Какие данные передать поставщику?
- Какие данные передать цеху?
- Как проверить готовность партии перед оплатой
- Проектный уровень
- Производственный уровень
- Закупочный уровень
- Финальная матрица готовности
- Как проверить итоговую цифру обратным способом
- Как должна выглядеть заявка поставщику
- Как проверить коммерческую заявку перед отправкой
- Проверочный список перед оптовым заказом BR-001
- Итоговая логика оптового заказа BR-001
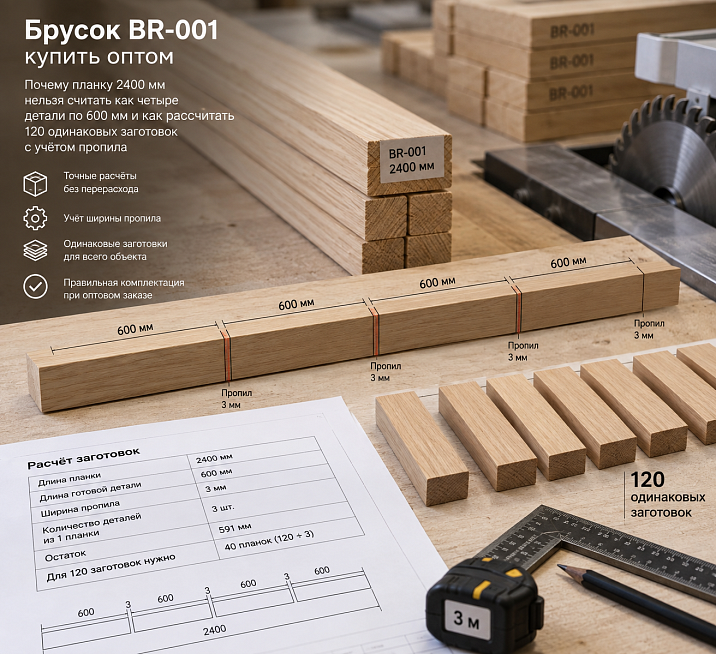
В серийном раскрое самая опасная ошибка иногда начинается с абсолютно правильной арифметики. Нужны 120 одинаковых деталей по 600 мм. Выбран BR-001 длиной 2400 мм. Калькулятор показывает:
2400 / 600 = 4.
Затем:
120 / 4 = 30 планок.
На бумаге расчёт безупречен. В производстве — нет. Четыре готовые детали по 600 мм уже занимают все 2400 мм:
600 + 600 + 600 + 600 = 2400 мм.
Свободного материала между ними не остаётся вообще. Но четыре отдельные детали нельзя получить из одной цельной планки без линий разделения. Каждый реальный пропил удаляет часть древесины. Если чистовая длина каждой детали после раскроя действительно должна остаться 600 мм, схема «четыре детали из 2400» не работает при любом ненулевом пропиле.
Поэтому брусок BR-001 купить оптом для серийного заказа нужно после технологической проверки раскроя, а не после одного деления номинальной длины на номинальный размер детали.
Рабочая последовательность:
чистовая длина детали → количество деталей → фактическая ширина пропила → торцовка и технологический припуск → реальный выход из 2400 мм → остаток → число целых BR-001 → полезные остатки → резерв → маркировка → оптовый заказ.
Главный принцип статьи:
математическая кратность длины ещё не означает физическую кратность раскроя.
Эта разница особенно важна в серийном B2B-заказе. Ошибка в одной планке кажется мелочью. Ошибка в предположении «4 детали с каждой планки» на партии из 120 заготовок может изменить заказ на десяток целых BR-001 ещё до учёта резерва.

BR-001: какие товарные позиции участвуют в расчёте
Актуальная карточка STAVROS показывает четыре основных исполнения BR-001:
| Сечение | Материал | Товарная длина |
|---|---|---|
| 20×20 мм | Бук | 2400 мм |
| 20×20 мм | Дуб | 2400 мм |
| 40×40 мм | Бук | 2400 мм |
| 40×40 мм | Дуб | 2400 мм |
Для товара указана шлифовка «Престиж». Для выбранного букового исполнения 20×20×2400 мм на карточке также указано исполнение «Под эмаль».
Карточка товара: деревянный брусок BR-001.
В этой статье не решается вопрос, что лучше — 20×20 или 40×40. Предполагаем, что нужное сечение уже выбрано проектом. Точно так же не превращаем материал в спор «бук против дуба». Центральная задача другая:
выбран конкретный BR-001 2400 мм → известна чистовая длина серийной детали → нужно определить реальный выход деталей из одной планки и точное количество исходных изделий.
Почему BR-001 нельзя автоматически считать несущим строительным брусом
Товар находится в разделе интерьерного деревянного погонажа. Его можно использовать в мебельных и декоративных задачах, но сама карточка товара не превращает BR-001 в универсальный несущий строительный элемент с заранее известной расчётной нагрузкой.
Если проект использует брусок как нагруженную конструкцию, несущая способность должна подтверждаться отдельным конструктивным расчётом. Эта статья про серийный раскрой интерьерного профиля, а не про расчёт балок, стоек дома или силового каркаса.
Наша фабрика также производит:


Смотреть весь Каталог продукции
Почему 2400 / 600 = 4 математически правильно и технологически недостаточно
В арифметике деление отвечает на вопрос:
сколько отрезков длиной 600 содержится в отрезке 2400, если разделение не расходует материал?
Ответ:
4.
Но пиление — материальный процесс.
Между четырьмя готовыми отрезками возникают линии разделения. Чтобы получить четыре самостоятельные детали из одной заготовки, требуется минимум три внутренних разделяющих реза, если исходные торцы уже пригодны и дополнительная торцовка не нужна.
Если ширину одного пропила обозначить K, минимальная длина, необходимая для четырёх чистовых деталей, будет:
4 × 600 + 3K.
При любом:
K > 0
получаем:
4 × 600 + 3K > 2400.
Следовательно, четыре готовые детали по 600 мм из номинальной планки 2400 мм не помещаются.
Получить консультацию
Что такое ширина пропила
Пропил — это не абстрактная линия нулевой толщины.
Пильный диск удаляет материал.
Ширина удалённой полосы зависит от:
-
конкретного оборудования;
-
пильного диска;
-
состояния и геометрии инструмента;
-
способа раскроя;
-
требований к чистоте торца;
-
технологии цеха.
Поэтому статья не назначает универсальное значение пропила, например 2, 3 или 4 мм.
Для реальной спецификации параметр нужно получить у того цеха, который будет резать партию.
Почему нельзя взять «типовой» пропил из интернета
Даже если в сети часто встречается определённое значение, оно не становится характеристикой вашего станка.
Оптовая закупка BR-001 на сотню деталей слишком чувствительна к ошибке в исходном предположении.
Правильный вопрос цеху:
какой фактический размер учитываем на один разделяющий рез для этого оборудования, диска и требуемого качества торца?
После этого карта раскроя использует подтверждённое число.
Сколько пропилов возникает между четырьмя деталями
Представим цельную планку, которую нужно разделить на четыре самостоятельных сегмента.
Между ними три границы:
деталь 1 | деталь 2 | деталь 3 | деталь 4.
Чтобы физически отделить четыре детали друг от друга, требуется как минимум три внутренних разделения.
Если оба исходных торца уже чистые и могут войти в готовые детали, формула:
L = 4D + 3K,
где:
-
L — требуемая исходная длина;
-
D — чистовая длина одной детали;
-
K — ширина одного пропила.
Для D = 600:
L = 2400 + 3K.
При K > 0 L всегда больше 2400.
Если же требуется предварительно торцевать начало планки, схема становится ещё требовательнее.
Почему «пила ведь режет по линии» не спасает расчёт
На чертеже линия не имеет толщины.
Пильный диск — имеет.
Когда технолог ставит рез на отметке, часть древесины превращается в опилки. Нельзя одновременно оставить весь материал слева и весь материал справа от одной физической полосы, которую удалил диск.
Поэтому в раскрое нужно мыслить не координатами линий, а конечными длинами готовых деталей плюс технологическими потерями между ними.
Торцовка исходной планки может увеличить технологический расход
Даже формула:
4D + 3K
является минималистичной.
Реальный цех может потребовать:
-
выровнять начальный торец;
-
удалить скол;
-
убрать повреждённый участок;
-
оставить припуск под чистовую торцовку;
-
получить заготовку чуть длиннее финального размера;
-
обработать второй конец детали после первичного раскроя.
Тогда в расчёт добавляется отдельный технологический расход.
Его нельзя придумать в статье. Он задаётся производственной картой конкретного цеха.
Чистовая деталь и производственная заготовка — не одно и то же
Плохое техническое задание:
нарезать 120 деталей примерно по 600 мм.
Сильнее:
чистовая длина готовой детали — 600 мм;
и отдельно:
длина заготовки на первичном раскрое — по технологии цеха.
Если после пиления деталь ещё фрезеруется, шлифуется по торцу или точно подгоняется, первичная заготовка может быть длиннее финальных 600 мм.
Тогда в закупочную карту подставляется именно размер заготовки, а не готового элемента.
Почему нельзя рассчитывать на «лишние миллиметры» у поставщика
Номинальная товарная длина BR-001:
2400 мм.
Нельзя строить производственную спецификацию на надежде:
фактически каждая планка наверняка будет 2403–2405 мм, и этого хватит на пропил.
Даже если отдельный экземпляр окажется чуть длиннее, это не превращает лишнюю длину в гарантированный параметр партии.
Оптовая карта должна работать на заявленной товарной длине.
Любая дополнительная фактическая длина — только бонус конкретной заготовки после приёмки, а не основание уменьшать заказ заранее.
Надёжный предварительный сценарий для деталей по 600 мм
Пока технолог не подтвердил специальную схему, безопасный предварительный расчёт исходит не из четырёх, а максимум из трёх чистовых деталей по 600 мм на одну планку 2400 мм.
Три детали занимают:
600 × 3 = 1800 мм.
Остаётся номинально:
600 мм
до учёта пропилов, торцовки и другого технологического расхода.
Это уже принципиально другая ситуация.
Внутри 600-миллиметрового остаточного диапазона есть место для нескольких резов и технологической обработки.
Конкретная фактическая длина остатка определяется цехом.
Что происходит с заказом на 120 деталей
Наивный расчёт:
120 / 4 = 30 планок.
Предварительный технологический сценарий с выходом по три детали:
120 / 3 = 40 планок.
Разница:
10 целых BR-001.
В закупаемой длине:
10 × 2400 = 24 000 мм = 24 м исходного материала.
Это огромная разница, появившаяся не из-за изменения проекта, а из-за одного забываемого физического факта: рез имеет ширину.
Почему 40 планок нельзя объявлять универсальным ответом
Число 40 относится только к учебному сценарию:
-
120 деталей;
-
чистовая длина каждой — ровно 600 мм;
-
исходная товарная длина — 2400 мм;
-
четыре чистовых 600-миллиметровых элемента не помещаются с ненулевым пропилом;
-
предварительно принимается выход по три детали.
В реальном проекте могут быть:
-
другой чистовой размер;
-
другой размер заготовки;
-
дополнительные детали;
-
полезное использование остатка;
-
смешанный раскрой.
Поэтому 40 — не «норма на BR-001», а результат конкретной задачи.
Что меняется, если чистовая деталь 590 мм
Проверим другой сценарий.
590 × 4 = 2360 мм.
Номинально остаётся:
40 мм.
Эти 40 мм должны покрыть:
-
минимум три внутренних пропила;
-
возможную торцовку;
-
технологические припуски.
Теперь четыре детали уже не исключены самой арифметикой.
Схема может оказаться рабочей, если подтверждённый суммарный технологический расход укладывается в 40 мм.
Но решает не статья, а цех.
Почему десять миллиметров на детали могут изменить весь оптовый заказ
Сравним:
Деталь 600 мм
Четыре чистовые:
2400 мм.
Места на пропил нет.
Деталь 590 мм
Четыре чистовые:
2360 мм.
Номинальный технологический бюджет:
40 мм.
Если производство подтверждает, что 40 мм достаточно, выход может измениться:
было 3 детали с планки;
стало 4.
Для 120 деталей это потенциально меняет заказ:
40 планок → 30 планок.
То есть проектный размер всего на 10 мм меньше может изменить закупку на четверть.
Именно поэтому размер детали и стоимость серии связаны напрямую.
Универсальная формула проверки кратности
Для n одинаковых чистовых деталей:
n × D + T ≤ L,
где:
-
n — число деталей;
-
D — чистовая длина или длина производственной заготовки, если она больше;
-
T — суммарный технологический расход для выбранной схемы;
-
L — фактическая расчётная длина исходной товарной планки.
Если:
n × D + T > L,
схема не существует.
Если:
n × D + T ≤ L,
она потенциально существует, но должна быть подтверждена реальным технологическим процессом.
Что нужно получить от цеха до закупки большой партии
Закупщику нужны не общие слова:
пропил небольшой.
А конкретные производственные входные данные:
-
чистовой размер;
-
размер первичной заготовки;
-
допустимое отклонение;
-
фактическая ширина пропила;
-
требуется ли торцовка исходного конца;
-
требуется ли чистовой припуск;
-
каким оборудованием режут;
-
допустимо ли использовать последний остаток;
-
какие дефекты исходного торца требуют обрезки.
После этого коммерческий расчёт становится производственным.
Почему реальный выход нужно подтверждать пробным раскроем
Даже если формула показывает, что схема должна поместиться, серийную партию лучше не запускать без одного пробного раскроя.
Причина проста: расчёт оперирует длинами, а производство работает с реальными торцами, инструментом и конкретной последовательностью операций.
Пробный раскрой должен подтвердить:
-
фактический размер первой детали;
-
стабильность следующей;
-
ширину каждого разделяющего пропила;
-
необходимость предварительной торцовки;
-
состояние последнего остатка;
-
возможность повторить операцию десятки раз без накопления ошибки.
Если на первой планке три детали по 600 мм получаются уверенно, а четвёртая физически уже не укладывается, эта схема становится производственным фактом, а не предположением.
Как считать деталь 610 мм
Теперь увеличим чистовой размер.
610 × 3 = 1830 мм.
Номинально остаётся:
570 мм
до технологических потерь.
Четыре детали:
610 × 4 = 2440 мм.
Они не помещаются уже на уровне чистой арифметики.
То есть при 610 мм спор о ширине пропила для четырёх деталей вообще не нужен.
Четыре невозможны из номинальных 2400 мм даже при условно нулевом пропиле.
Это полезный пример, потому что показывает два типа ограничений:
Ограничение 1 — геометрическое
Чистые длины уже больше исходной планки.
Ограничение 2 — технологическое
Чистые длины равны или меньше планки, но пропилы и припуски делают схему невозможной.
Для 600 мм работает второе ограничение.
Для 610 мм — первое.
Почему деталь 590 мм требует отдельной проверки, а не автоматического вывода «четыре точно»
У 590 мм есть номинальный резерв:
40 мм.
Но этот резерв нельзя автоматически считать достаточным.
Нужно знать:
-
сколько реально нужно пропилов;
-
потребуется ли подрезать первый торец;
-
нужен ли запас на финальную обработку;
-
не требуется ли получить заготовку длиннее 590 мм;
-
можно ли использовать заводской конец как чистовой.
Только после этого определяется:
4 детали с планки — подтверждено;
или:
несмотря на 40 мм, используем 3.
Как сравнить две производственные карты до закупки
Представим, проект ещё обсуждает два чистовых размера.
Карта А
Деталь:
600 мм.
Предварительный выход:
3 шт. с 2400 мм.
Для 120 деталей:
40 планок.
Карта Б
Деталь:
590 мм.
Если пробный раскрой подтверждает четыре детали:
120 / 4 = 30 планок.
Разница:
10 планок.
Теперь дизайнер и технолог видят цену изменения размера.
Это не означает, что размер нужно уменьшать ради экономии.
Если 600 мм требуется конструктивно или визуально, он сохраняется.
Но стоимость решения становится прозрачной.
Почему закупщик не должен самостоятельно менять 600 на 590 мм
Снабжение может увидеть огромную экономию и предложить:
давайте просто сделаем детали на сантиметр короче.
Это не его решение.
Длина может быть связана:
-
с мебельным габаритом;
-
с рамкой;
-
с расстоянием между узлами;
-
с посадочной геометрией;
-
с дизайнерской сеткой.
Любое изменение чистовой детали должно пройти через проект.
После утверждения новой длины закупочная карта пересчитывается.
Сечение 20×20 и 40×40 считается отдельно
Оба BR-001 имеют длину 2400 мм.
Но это разные товарные позиции.
Поэтому нельзя иметь одну карту:
BR-001 / детали 600 мм — 120 шт.
Нужно:
BR-001 / 20×20 / детали 600 мм — ___;
или:
BR-001 / 40×40 / детали 600 мм — ___.
Если в проекте одновременно используются оба сечения, делаются две независимые карты.
Остаток 40×40 не закрывает потребность 20×20 и наоборот.
Почему новая статья не выбирает между 20×20 и 40×40
Такой выбор уже относится к другой пользовательской задаче.
Здесь логика:
сечение утверждено → считаем реальный выход.
Это позволяет не смешивать два интента:
-
подбор профиля;
-
расчёт закупки.
Читатель должен после статьи понимать не «какое сечение красивее», а сколько целых BR-001 заказать для конкретного серийного раскроя.
Бук и дуб образуют разные материальные пулы
Даже при одинаковом сечении и одинаковом размере детали:
BR-001 / 20×20 / бук / 2400
и:
BR-001 / 20×20 / дуб / 2400
не являются одним складским фондом.
Остаток бука 620 мм не закрывает дубовую деталь 600 мм.
Поэтому карта должна сохранять минимум:
-
сечение;
-
материал;
-
длину;
-
код детали;
-
отделку.
Как выглядит полная строка производственной спецификации
Например:
BR-001 / бук / 20×20×2400 / Престиж / Под эмаль / деталь Д-600 / 120 шт.
Или:
BR-001 / дуб / 40×40×2400 / Престиж / деталь Д-590 / 80 шт.
Так сразу понятно:
-
что покупаем;
-
что режем;
-
сколько чистовых деталей нужно;
-
к какой партии относится материал.
Общий раскрой серии выгоднее «комплект за комплектом»
Представим, 120 деталей по 600 мм входят в 30 одинаковых мебельных модулей по четыре штуки.
Плохая логика:
модуль 1 — четыре детали;
модуль 2 — четыре;
модуль 3 — четыре.
Она психологически подталкивает к ложному выводу:
одна планка 2400 = один комплект из четырёх.
Сильнее:
Д-600 × 120.
Сначала считается общий производственный пул одинаковых деталей.
Только после раскроя они возвращаются в комплекты.
Так физика материала отделяется от логики сборки.
Как использовать остаток после трёх деталей по 600 мм
После трёх чистовых деталей:
1800 мм
уже заняты.
Номинальный остаточный диапазон:
600 мм до технологических потерь.
Фактический остаток будет меньше.
Он не закрывает ещё одну чистовую Д-600.
Но это не значит, что он бесполезен.
Нужно проверить другие детали проекта.
Например:
-
перемычка 520 мм;
-
добор 480;
-
образец 300;
-
тестовая деталь 250.
Если совпадают сечение, материал и отделка, остаток может получить назначение.
Остаток 580 мм может иметь нулевую ценность для основной серии
Это важный производственный парадокс.
На складе есть остаток:
580 мм.
Он выглядит длинным.
Но все незакрытые детали:
600 мм.
Следовательно, для основной серии его полезность:
0 деталей Д-600.
В метрах склад имеет материал.
В функциональном смысле — нет.
Поэтому остатки нужно учитывать не только суммой, но и способностью закрывать конкретные детали.
Ведомость пригодных остатков
Пример:
| Код | Сечение | Материал | Фактическая длина | Статус |
|---|---|---|---|---|
| О-001 | 20×20 | бук | 575 мм | свободный |
| О-002 | 20×20 | бук | 520 мм | Д-520 |
| О-003 | 20×20 | дуб | 610 мм | резерв Д-600 |
| О-004 | 40×40 | дуб | 780 мм | другая деталь |
Так видно, какие остатки реально работают.
Запись:
остатки BR-001 — 14,8 м
для производства слишком грубая.
Почему свободный остаток и назначенный остаток — разные состояния
Пока кусок 520 мм свободен, его можно использовать на любой подходящей детали.
После записи:
О-002 → Д-520 / партия 03
он уже не является общим резервом.
Если продолжать считать его свободным, один и тот же материал будет учтён дважды.
Поэтому каждому остатку нужен статус:
-
свободный;
-
назначенный;
-
ремонтный;
-
технологический;
-
списанный.
Почему длинный остаток не должен автоматически идти в отход
Даже если он не подходит основной Д-600, в большом проекте может существовать другой кластер деталей.
Например:
-
540;
-
450;
-
300 мм.
Смешанный раскрой иногда уменьшает общий заказ лучше, чем отдельный расчёт каждой группы.
Но смешивать можно только одинаковые:
-
сечение;
-
материал;
-
отделку;
-
требования к поверхности.
Как построить смешанную карту для деталей 600 и 520 мм
Допустим, кроме 120 деталей по 600 мм нужны 40 деталей по 520 мм.
После трёх Д-600 остаётся фактический остаток, потенциально близкий к 600 мм до технологических потерь.
Если цех подтверждает, что из него можно получить Д-520, комбинация:
600 + 600 + 600 + 520
может оказаться выгодной.
Но считать её нужно через полный технологический расход.
Нельзя просто сложить:
2320 мм
и заявить, что всё гарантированно помещается.
Почему карта должна строиться до первого массового реза
Без карты рабочий выбирает самый удобный рез в текущий момент.
Например:
-
сначала режет 520;
-
потом 600;
-
потом ещё короткие детали.
В результате исчезают планки, которые могли эффективно закрыть серию.
Сильнее сначала определить:
-
приоритетные длинные детали;
-
серийные комбинации;
-
правила использования остатка.
И только затем запускать поток.
Как маркировать готовые 600-миллиметровые детали
Если все 120 деталей полностью взаимозаменяемы:
BR20-Д600 / партия 01.
Если у них разные функции:
BR20-Д600-А;
BR20-Д600-Б.
Например, один тип идёт на горизонтальную перемычку, другой — на боковой элемент.
Хотя длина одинакова, производственная принадлежность может различаться.
Когда одинаковые 600 мм действительно можно хранить общим пулом
Если совпадают:
-
сечение;
-
материал;
-
отделка;
-
обработка торцов;
-
допуски;
-
функция или подтверждённая взаимозаменяемость.
Тогда общий пул упрощает логистику.
Но взаимозаменяемость должна быть реальной, а не предполагаться только из-за одинакового числа 600.
Как маркировать исходные планки до раскроя
Например:
BR-001 / 20×20 / бук / 2400 / партия Д-600.
Для резерва:
BR-001 / 20×20 / бук / 2400 / резерв.
Если одновременно идут две производственные серии, исходный длинномер лучше разделить до начала работ.
Это снижает риск, что планки, предназначенные под одну карту, уйдут в другую.
Почему целая планка 2400 мм — более гибкий резерв, чем несколько коротких кусков
Целый BR-001 можно переназначить:
-
в Д-600;
-
в Д-590;
-
в длинную деталь;
-
в несколько коротких элементов.
Короткий кусок уже ограничен максимальной длиной.
Поэтому резерв имеет смысл хранить минимум частично в целых планках.
Как разделить резерв по функциям
Не:
BR-001 +10 %.
Сильнее:
Целые планки 2400 мм
Для непредвиденного повторного раскроя.
Готовые Д-600
Для быстрой замены уже в производстве.
Полезные остатки
Для коротких деталей.
Материал на пробный рез
Чтобы настройка оборудования не уменьшала основную производственную потребность.
Каждая группа отвечает на другой риск.
Почему пробный рез нужно учитывать в балансе
Если на настройку станка ушла одна исходная планка, её нельзя считать частью основной производственной карты.
В балансе:
производство — 40;
пробный раскрой — 1;
резерв — 2;
итого к закупке — 43.
Конкретные числа определяет проект.
Главное — не прятать технологический материал внутри производственного количества.
Как изменение детали с 600 до 590 мм влияет на уже купленный материал
Если партия уже закуплена по схеме «три Д-600 с планки», а проект изменён на Д-590, материал не пропадает.
Наоборот, новый раскрой может дать больше деталей из тех же 2400 мм.
Нужно пересчитать:
-
сколько целых планок ещё не вскрыто;
-
сколько деталей уже изготовлено;
-
можно ли использовать Д-600 в новой версии;
-
сколько новых Д-590 требуется.
Появляется новая ревизия.
Как изменение 600 до 610 мм влияет на остатки
Четыре детали по 610 невозможны.
Три занимают:
1830 мм.
Остаточный диапазон:
570 мм до технологических потерь.
Он меньше, чем в сценарии 600 мм.
Значит, часть коротких сопутствующих деталей, которые раньше помещались в остаток, может перестать помещаться.
Нужно пересчитывать не только число основных деталей, но и вторичное использование отходов.
Почему размер детали влияет на логистику всей партии
Изменение выхода:
-
30 планок;
-
40 планок;
влияет не только на стоимость товара.
Меняются:
-
число упаковочных мест;
-
объём перевозки;
-
складская площадь;
-
число операций выдачи;
-
объём остатка;
-
размер резерва.
Поэтому технологическая кратность — коммерческий параметр, а не только задача раскройщика.
Упаковка BR-001 меняет логистику при переходе от 30 к 40 планкам
Актуальная карточка BR-001 предусматривает жёсткий транспортировочный каркас. Для двух сечений указаны разные нормы комплектации:
-
20×20 мм — до 5 изделий;
-
40×40 мм — до 2 изделий.
На момент подготовки материала карточка также показывает отдельную стоимость каркаса, но цену перед заказом нужно проверять заново.
Для статьи важнее другое: ошибка в расчёте выхода деталей меняет не только число планок, но и потенциальное число упаковочных мест.
Условный сценарий для BR-001 20×20
Если наивный расчёт дал:
30 планок,
при максимальной норме 5 на каркас получается одна логистическая картина.
Если технологический расчёт дал:
40 планок,
каркасов потенциально требуется больше.
Фактическую упаковку подтверждает поставщик, но разница в исходном количестве уже влияет на доставку.
Для 40×40 эффект ещё сильнее
При максимальной норме до 2 изделий в каркасе рост количества планок сильнее увеличивает число упаковочных единиц.
Поэтому нельзя сравнивать два сценария только:
цена одной планки × количество.
Нужно учитывать и логистику.
Почему 20×20 и 40×40 дают разную упаковочную экономику
Оба исполнения имеют длину 2400 мм.
Но поперечный размер отличается.
Следовательно, при одном и том же количестве:
-
партия 20×20 компактнее;
-
партия 40×40 требует другой упаковочной структуры.
Это ещё одна причина не объединять два сечения в один оптовый расчёт.
В новой статье выбор сечения уже сделан, но логистика должна соответствовать именно выбранной позиции.
Как сравнивать коммерческие предложения поставщиков
Для поставщики отделочных материалов нужно отправлять одинаковую техническую базу.
Например:
BR-001 / 20×20×2400 / бук / Престиж / Под эмаль / 43 шт. включая технологический и ремонтный резерв.
Или:
BR-001 / 40×40×2400 / дуб / Престиж / ___ шт.
Если одному поставщику отправить:
нужно 72 погонных метра,
а другому:
30 планок,
предложения могут считать разные вещи.
Для серийного раскроя правильная единица заказа — целая товарная планка конкретной конфигурации.
Почему цена за погонный метр здесь может вводить в заблуждение
Чистая потребность 120 деталей по 600 мм:
72 000 мм = 72 м.
Если считать только чистый метраж, получается:
72 / 2,4 = 30 планок.
Но технологическая карта может потребовать 40.
Следовательно, стоимость по 72 чистым метрам занижает фактическую закупку.
Для запроса строительные материалы по оптовым ценам сравнивать нужно стоимость готовой закупочной конфигурации, а не математически идеального метража.
Как считать полную стоимость серии без выдуманных цен
Формула может выглядеть так:
стоимость исходных BR-001 + транспортная упаковка + доставка + раскрой + обработка + резерв − ценность пригодных остатков.
Последний член не нужно превращать в фиктивную скидку.
Полезный остаток имеет ценность только если он действительно получает назначение.
Кусок 580 мм для серии Д-600 не снижает потребность основной партии.
Если он идёт в Д-520 — да, материал используется.
Как посчитать стоимость одной готовой детали
После получения коммерческого предложения можно определить:
полная стоимость закупки и технологических операций / число годных деталей.
Например, если заказ рассчитан на 120 чистовых элементов, нужно делить не на теоретическое количество, а на фактически полученные годные заготовки.
Если часть материала ушла на:
-
настройку;
-
брак;
-
повреждение;
-
тесты,
это тоже влияет на фактическую себестоимость.
Почему пробная планка должна быть отдельной строкой бюджета
Пробный раскрой выполняет функцию контроля технологии.
Если его материал спрятан внутри основного количества, после теста производству может не хватить одной планки.
Сильнее:
производство — 40 планок;
пробный раскрой — 1;
резерв — ___;
итого — ___.
Так закупщик понимает, почему итоговое число выше чистой производственной потребности.
Как принимать оптовую партию BR-001
До массового раскроя проверяются:
-
артикул BR-001;
-
сечение;
-
материал;
-
номинальная длина 2400 мм;
-
качество шлифовки;
-
выбранное исполнение;
-
количество;
-
повреждения;
-
состояние торцов;
-
прямолинейность;
-
маркировка партии.
Несколько планок можно дополнительно измерить в рамках входного контроля по правилам предприятия.
Но нельзя обнаружить одну длинную планку и решить:
вся партия точно длиннее номинала, уменьшаем технологический запас.
Производственная карта строится на утверждённой товарной длине.
Что делать, если одна фактическая планка отличается по длине
Если конкретный BR-001 вызывает сомнение:
-
его отделяют;
-
проверяют;
-
фиксируют результат;
-
при необходимости согласуют с поставщиком.
Не нужно распространять измерение одной планки на всю партию.
И не нужно строить серийный раскрой на случайном «лишнем» участке.
Почему прямолинейность важна даже для коротких деталей
Можно подумать:
мы всё равно режем BR-001 на 600 мм, небольшое искривление длинной планки не страшно.
Но дефект может затронуть:
-
часть нескольких будущих деталей;
-
точность установки;
-
качество обработки;
-
внешний вид.
Поэтому входной контроль всё равно нужен.
Статья не назначает собственные допуски — их задаёт проект и контроль качества.
Как организовать первую производственную очередь
Не обязательно сразу распускать все 40+ планок.
Разумная первая очередь:
-
несколько BR-001;
-
подтверждённая настройка пилы;
-
серия Д-600;
-
контроль фактического выхода;
-
измерение остатка.
После первых, например, 12–15 деталей видно:
-
стабилен ли размер;
-
сколько реально теряется на резах;
-
нужно ли торцевать начало;
-
насколько пригоден остаток;
-
совпадает ли фактический выход с картой.
Только после этого масштабируется серия.
Почему первая очередь нужна даже при очевидной формуле
Формула:
4×600 + 3K > 2400
математически доказывает невозможность четырёх чистовых деталей.
Но она не отвечает:
-
насколько удобна схема из трёх;
-
можно ли эффективно использовать остаток;
-
нужна ли дополнительная торцовка;
-
как маркировать детали;
-
стабилен ли размер на вашем оборудовании.
Пробный запуск закрывает эти вопросы.
Как вести фактический баланс после первой очереди
Пример таблицы:
| Показатель | План | Факт |
|---|---|---|
| исходные планки | 5 | 5 |
| детали Д-600 | 15 | 15 |
| брак | 0 | 0 |
| полезные остатки | по карте | по факту |
| свободные остатки | по карте | по факту |
Если фактический выход ниже, нужно найти причину до основной партии.
Почему перерасход нужно классифицировать
Запись:
ушла лишняя планка
не помогает.
Причины могут быть разными:
Ошибка длины
Деталь фактически требуется длиннее.
Дополнительная торцовка
Исходный технологический расход был недооценён.
Брак
Одна заготовка стала негодной.
Ошибка оператора
Деталь отрезана короче.
Изменение проекта
Появилась новая длина.
Каждая причина требует другого решения.
Увеличение «запаса на всякий случай» не исправляет систему.
Как оформить ревизию, если длина меняется
Было:
Д
Тогда фактическая ценность остатка зависит от подтверждённой длины после всех пропилов.
Именно поэтому складская запись:
остаток около 590 мм
недостаточна.
Нужна фактическая измеренная длина, например:
О-014 / 586 мм / пригоден для Д-580.
Как учитывать последовательность резов в смешанной карте
Даже при одинаковой сумме чистовых длин порядок резки может влиять на удобство производства.
Например, цех может сначала отрезать длинные серийные Д-600, затем использовать подтверждённый остаток под короткую позицию.
Не стоит строить карту, где оператор должен постоянно менять размер:
600 → 300 → 600 → 520 → 600.
Такая математически красивая схема может быть неудобна и повышать риск ошибки.
Поэтому технологическая эффективность включает:
расход материала;
повторяемость;
удобство настройки;
контроль качества.
Лучший раскрой — не всегда тот, где остаток минимален до последнего миллиметра.
Почему стабильный раскрой иногда выгоднее математически идеального
Представим две схемы.
Схема А
Минимальный остаток, но много переходов между длинами и сложная маркировка.
Схема Б
Чуть больше остаток, зато оператор повторяет один и тот же цикл.
На серии из сотен деталей схема Б может:
снизить число ошибок;
упростить контроль;
ускорить производство;
уменьшить брак.
Поэтому закупка не должна самостоятельно выбирать «самую плотную» карту без технолога.
Как считать годный выход, а не только теоретический
После первой очереди нужно измерять:
сколько годных деталей получено из реально вскрытых планок?
Например:
вскрыто 10 BR-001;
теоретически ожидалось 30 Д-600;
получено 29 годных;
одна деталь забракована.
Фактический выход:
29 годных деталей на 10 планок.
Это уже основание проверить:
качество исходного материала;
оборудование;
настройку;
систему контроля.
Но нельзя по одному единичному браку автоматически переводить всю карту с 3 деталей на 2.
Нужна причина.
Как отличить технологический резерв от резерва на брак
Это две разные функции.
Технологический материал
Нужен для:
пробного раскроя;
настройки;
образцов;
подтверждения режима.
Резерв на производство
Нужен на случай:
повреждения;
случайного брака;
изменения количества.
Если обе функции смешать в одну строку «+10 %», невозможно понять, что уже израсходовано.
Как организовать поставку по очередям
Если 120 деталей нужны не сразу, можно разделить закупку.
Например:
Очередь 1
30 деталей Д-600.
Очередь 2
Очередь 3
Но каждая очередь должна уменьшать одну мастер-спецификацию.
Не нужно заново считать резерв как полный процент на каждом этапе.
После первой очереди фиксируются:
остатки;
целые планки;
фактический выход;
использованный резерв.
Следующая закупка корректируется по балансу.
Почему первая очередь полезна для большой серии
Если реальная технология отличается от предварительной карты, ошибка обнаружится на 10–15 планках, а не после получения всей партии.
Например, выясняется:
нужна дополнительная торцовка;
последняя короткая деталь из остатка нестабильна;
размер заготовки нужно увеличить;
полезный остаток меньше ожидаемого.
Тогда основной заказ можно скорректировать до масштабирования.
Как вести ремонтный запас после завершения проекта
Если BR-001 используется в интерьерном изделии, после сдачи полезно сохранить:
несколько целых планок;
часть готовых Д-600;
код материала;
сечение;
отделку;
карту раскроя;
остатки пригодной длины.
Через год повреждённую деталь можно воспроизвести без восстановления всей технологии с нуля.
Почему короткие готовые детали и целый длинномер нужны одновременно
Готовая Д-600 удобна для быстрой замены.
Целая 2400-миллиметровая планка гибче:
из неё можно получить несколько Д-600;
новую длину после ревизии;
короткие сопутствующие элементы.
Поэтому хороший ремонтный фонд сочетает оба типа запаса.
Как понять, что оптовая карта действительно готова
Закупщик должен уметь ответить без догадок:
почему не 30 планок;
почему предварительно 40;
что съедает пропил;
какой параметр дал цех;
сколько материала уходит на пробу;
какие остатки полезны;
сколько целых планок остаётся резервом;
как изменится заказ при 590 или 610 мм.
Если ответы лежат в одной мастер-ведомости, расчёт готов к коммерческому заказу.
Пятнадцать ошибок при оптовом раскрое BR-001
1. Делить 2400 на 600 и сразу покупать 30 планок
Почему возникает: арифметика даёт красивое целое число.
Последствие: пропилы некуда разместить.
Как предотвратить: считать технологический расход между деталями.
2. Считать пропил нулевым
Почему возникает: на чертеже линия не имеет толщины.
Последствие: карта раскроя существует только на бумаге.
Как предотвратить: получить фактический параметр цеха.
3. Брать универсальную ширину пропила «из интернета»
Почему возникает: хочется быстро закончить расчёт.
Последствие: выбранная цифра не соответствует конкретному станку и диску.
Как предотвратить: использовать данные реального оборудования.
4. Не учитывать торцовку исходного конца
Почему возникает: предполагается, что заводской торец сразу чистовой.
Последствие: первая деталь съедает дополнительный материал.
Как предотвратить: подтвердить технологию первого реза.
5. Путать чистовую деталь и производственную заготовку
Почему возникает: в документах стоит только одно число 600.
Последствие: заготовка оказывается короткой после финальной обработки.
Как предотвратить: хранить оба размера отдельно.
6. Рассчитывать заказ на «лишние миллиметры» сверх 2400
Почему возникает: отдельные планки могут быть фактически длиннее номинала.
Последствие: партия перестаёт гарантированно закрывать раскрой.
Как предотвратить: считать по заявленной товарной длине.
7. Объявлять 40 планок универсальной нормой
Почему возникает: учебный пример принимают за готовый рецепт.
Последствие: другой размер детали получает неверный заказ.
Как предотвратить: каждый проект пересчитывать заново.
8. Не пересчитывать карту при изменении 600 на 590 мм
Почему возникает: разница кажется несущественной.
Последствие: можно купить на десять планок больше, чем требует новая схема.
Как предотвратить: изменение размера = новая ревизия раскроя.
9. Не пересчитывать 600 на 610 мм
Почему возникает: размер изменился всего на сантиметр.
Последствие: полезный остаток и вторичные комбинации меняются.
Как предотвратить: пересчитать всю карту, а не только основную деталь.
10. Смешивать 20×20 и 40×40
Почему возникает: длина у них одинаковая.
Последствие: остаток одного сечения считается запасом другого.
Как предотвратить: независимые товарные и остаточные пулы.
11. Смешивать бук и дуб
Почему возникает: размеры совпадают.
Последствие: создаётся фиктивный материальный запас.
Как предотвратить: материал входит в код каждой детали и остатка.
12. Считать любой остаток полезным
Почему возникает: склад видит только метры.
Последствие: кусок 580 мм ошибочно считается резервом Д-600.
Как предотвратить: оценивать остаток по конкретным потребностям.
13. Не выделять пробный раскрой
Почему возникает: кажется, что настройка входит в производство.
Последствие: первая планка расходуется, а количество чистовых деталей не закрывается.
Как предотвратить: пробный материал отдельной строкой.
14. Задавать резерв только процентом
Почему возникает: так проще считать.
Последствие: в запасе много коротких кусков, но нет целого BR-001.
Как предотвратить: резерв по функциям.
15. Делать дозаказ словами «ещё 10 брусков»
Почему возникает: артикул уже знаком менеджеру.
Последствие: легко получить не то сечение, материал или исполнение.
Как предотвратить: полная конфигурация товарной строки.
Практические вопросы перед оплатой
Какая длина у BR-001?
В актуальной карточке рассматриваемые варианты имеют длину 2400 мм.
Какие сечения доступны?
20×20 и 40×40 мм.
Какие материалы доступны?
Бук и дуб.
Можно ли купить BR-001 оптом?
Да, но для серийного раскроя количество нужно считать в целых товарных планках после технологической проверки выхода деталей.
Сколько деталей по 600 мм получается из 2400 мм?
Четыре чистовые детали по 600 мм занимают все 2400 мм и не оставляют места на ненулевой пропил. Поэтому схема «4×600» без дополнительной длины не работает. Предварительно нужно считать иной выход и подтвердить его пробным раскроем.
Сколько пропилов нужно для четырёх деталей?
Между четырьмя самостоятельными деталями минимум три внутренних линии разделения, если исходные торцы не требуют дополнительной обработки.
Нужно ли учитывать торцовку?
Да, если технология цеха требует выравнивания исходного торца, удаления дефекта или финальной подгонки.
Что изменится при детали 590 мм?
Четыре чистовых детали занимают 2360 мм, оставляя номинальные 40 мм на технологический расход. Работоспособность схемы должен подтвердить цех.
Что изменится при детали 610 мм?
Четыре детали занимают 2440 мм и уже не помещаются в 2400 даже без пропила.
Как рассчитать 120 одинаковых деталей?
Сначала определить реальный выход деталей из одной планки, затем разделить 120 на подтверждённый выход и округлить до целого количества исходных планок. После этого отдельно добавить пробный материал и резерв.
Можно ли использовать остатки?
Да, если остаток имеет достаточную фактическую длину и совпадают сечение, материал, отделка и требования к поверхности.
Можно ли считать остаток 580 мм резервом детали 600 мм?
Нет. Для Д-600 его полезность равна нулю.
Нужно ли отдельно считать бук и дуб?
Да. Остатки и резерв одной породы не закрывают потребность другой.
Нужно ли отдельно считать 20×20 и 40×40?
Да, это разные товарные позиции.
Как считать резерв?
Разделить целые планки 2400, готовые серийные детали, пригодные остатки и материал на пробный раскрой.
Как оформить дозаказ?
Указать BR-001, материал, сечение, 2400 мм, качество шлифовки, исполнение, количество и код производственной серии.
Какие данные передать поставщику?
Точную товарную конфигурацию и количество целых планок.
Какие данные передать цеху?
Чистовой размер, размер заготовки, допуск, ширину пропила, торцовку, последовательность резов, правила использования остатка.
Как проверить готовность партии перед оплатой
Перед финальным заказом нужно закрыть три уровня.
Проектный уровень
Утверждены:
сечение BR-001;
материал;
чистовая длина детали;
количество деталей;
функция детали.
Производственный уровень
Известны:
размер заготовки;
ширина пропила;
торцовка;
реальный выход с планки;
пробный раскрой;
полезность остатка.
Закупочный уровень
Известны:
число планок на производство;
отдельный материал на пробу;
резерв;
упаковочная схема;
поставочная очередь.
Если известна только формула:
120×600 = 72 м,
закупочный уровень не закрыт.
Финальная матрица готовности
Проверка Статус Сечение BR-001 утверждено да/нет Материал утвержден да/нет Чистовая длина детали подтверждена да/нет Размер производственной заготовки известен да/нет Ширина пропила получена от цеха да/нет Торцовка учтена да/нет Пробный раскрой выполнен да/нет Реальный выход деталей подтверждён да/нет Остаток классифицирован да/нет 20×20 и 40×40 разделены да/нет Бук и дуб разделены да/нет Пробный материал выделен отдельно да/нет Резерв состоит не только из обрезков да/нет Упаковка учтена да/нет Дозаказ можно оформить полной строкой да/нет Если ключевые строки остаются «нет», большой оптовый заказ преждевременен.
Как проверить итоговую цифру обратным способом
Предположим, после технологической проверки принято:
40 планок на основное производство.
Дополнительно:
1 планка на пробный раскрой.
И:
2 целые планки в резерв.
Итого:
43 BR-001.
Обратная проверка должна объяснить каждую строку.
Основные 40 дают:
120 деталей по подтверждённой схеме «3 детали с планки».
Пробная планка имеет отдельную функцию.
Две резервные не распределены в основной раскрой.
Если все 43 уже использованы в производственной карте, а две из них одновременно называются резервом, резерв посчитан дважды.
Как должна выглядеть заявка поставщику
Просим рассчитать оптовую партию BR-001 длиной 2400 мм для серийного изготовления 120 одинаковых деталей. Сечение — согласно спецификации, материал — согласно спецификации. Чистовая длина детали и технологическая карта раскроя согласованы с цехом. Количество целых планок рассчитано по подтверждённому выходу деталей из одного BR-001 с учётом пропила и торцовки. Материал на пробный раскрой и целый резерв указаны отдельными строками. Просим подтвердить актуальную стоимость, наличие или срок подготовки, упаковку и доставку.
После готового расчёта можно заказать BR-001 уже в точном количестве товарных планок.
Как проверить коммерческую заявку перед отправкой
Перед тем как передать заказ менеджеру STAVROS, полезно сверить последнюю строку с производственной картой.
Если в заявке стоит:
BR-001 / бук / 20×20×2400 / 43 шт.,
должно быть понятно, откуда появились все 43 изделия.
Например:
40 — основная серия Д-600;
1 — пробный раскрой;
2 — целый резерв.
Если число нельзя разложить по функциям, спецификация непрозрачна.
Отдельно проверяют, что резервные планки физически не распределены в основную карту, а пробный материал не посчитан второй раз как производственный. Такая обратная сверка занимает несколько минут, но защищает от самой неприятной ошибки серийной закупки: красивого итогового количества, которое невозможно объяснить через реальные детали и технологические операции.
Проверочный список перед оптовым заказом BR-001
До оплаты должны быть определены:
BR-001;
20×20 или 40×40;
бук или дуб;
2400 мм;
«Престиж»;
исполнение отделки;
код серийной детали;
чистовая длина;
размер производственной заготовки;
количество деталей;
ширина пропила;
число разделяющих резов;
необходимость торцовки;
технологический припуск;
пробный раскрой;
реальный выход деталей;
остаток после одной планки;
возможное назначение остатка;
отдельная карта второго сечения, если оно есть;
отдельная карта второй породы, если она есть;
маркировка готовых деталей;
целый резерв;
готовый резерв;
материал на настройку;
упаковочная логика;
формат дозаказа.
Если расчёт по-прежнему заканчивается только фразой:
2400 / 600 = 4,
работа не завершена.
Финальная спецификация должна показывать не только результат, но и причину каждого количества: сколько BR-001 идёт в серийный раскрой, сколько — на пробную настройку, сколько остаётся целыми в резерве и какие фактические остатки уже имеют назначение. Тогда закупщик, технолог и склад работают с одной и той же производственной логикой.
Итоговая логика оптового заказа BR-001
Для серии из 120 одинаковых заготовок порядок должен быть таким:
BR-001 2400 мм
→ СЕЧЕНИЕ
→ МАТЕРИАЛ
→ ЧИСТОВАЯ ДЛИНА ДЕТАЛИ
→ РАЗМЕР ПРОИЗВОДСТВЕННОЙ ЗАГОТОВКИ
→ ШИРИНА ПРОПИЛА
→ ТОРЦОВКА И ПРИПУСК
→ ПРОБНЫЙ РАСКРОЙ
→ РЕАЛЬНЫЙ ВЫХОД ИЗ ОДНОЙ ПЛАНКИ
→ КОЛИЧЕСТВО ЦЕЛЫХ BR-001
→ ПОЛЕЗНЫЙ ОСТАТОК
→ ОБЩАЯ КАРТА СЕРИИ
→ МАРКИРОВКА ДЕТАЛЕЙ
→ МАТЕРИАЛ НА НАСТРОЙКУ
→ ЦЕЛЫЙ РЕЗЕРВ
→ УПАКОВКА
→ ПЕРВАЯ ПРОИЗВОДСТВЕННАЯ ОЧЕРЕДЬ
→ ФАКТИЧЕСКИЙ БАЛАНС
→ ОСНОВНАЯ ПАРТИЯ
→ ДОЗАКАЗ ПО ПОЛНОЙ КОНФИГУРАЦИИ
Главный вопрос здесь звучит не:
сколько раз 600 помещается в 2400?
А:
сколько чистовых деталей по 600 мм реально выдаёт одна товарная планка BR-001 после всех физических потерь раскроя и сколько целых планок нужно купить, чтобы получить 120 годных деталей, не считая опилки и неудобные остатки полноценным материалом?
Когда этот вопрос закрыт, оптовая спецификация перестаёт быть калькуляторной иллюзией. Производство получает выполнимую карту, закупщик — объяснимое количество целых планок, а изменение детали даже на несколько миллиметров можно сразу перевести в понятный экономический эффект.