


















Содержание статьи:
- Почему одну мебельную рамку нельзя просто умножить на 60
- Что именно закупается: MLD-026 16×16×2000 мм
- Почему длина 2000 мм здесь важнее общего количества погонных метров
- Сначала создаём ведомость чистовых деталей одной рамки
- Превращаем одну рамку в общую ведомость на 60 фасадов
- Почему правило «одна рамка — две планки» может быть ошибочным
- Что такое переходящий остаток
- Когда остаток действительно считается полезным
- Создаём общий список деталей от длинных к коротким
- Почему раскрой «рамка за рамкой» отличается от раскроя «партия целиком»
- Как построить карту раскроя планки MLD-026 2000 мм
- Учитываем пропил до утверждения количества
- Почему последние 20 рамок иногда дают другой раскрой, чем первые 40
- Нужно ли физически хранить остатки между производственными сменами
- Система маркировки переходящих остатков
- Бук и дуб считаются двумя отдельными партиями
- Почему остаток бука нельзя закрыть дубовой деталью
- Как разделить 60 фасадов на производственные партии
- Когда выгоднее заказать всю партию MLD-026 сразу
- Когда делить заказ по очередям рациональнее
- Как сформировать производственный резерв
- Почему несколько коротких обрезков не заменяют одну резервную планку 2000 мм
- Когда остаток перестаёт быть производственным активом
- Как проверить количество перед оформлением оптового заказа
- Как принимать большую партию MLD-026
- Упаковочная подложка и почему её не нужно смешивать с раскройным резервом
- Как оформить заявку на MLD-026
- Основные ошибки при оптовом расчёте MLD-026
- Центральная сводная таблица для 60 рамок
- Практический условный расчёт: почему серия может экономить целые планки
- Как выбирать раскройную схему между несколькими допустимыми вариантами
- Почему порядок резов тоже влияет на использование остатка
- Когда общий раскрой не даёт заметной экономии
- Когда MLD-026 не нужно покупать всей серией заранее
- Как контролировать фактический расход во время выпуска
- Как считать незавершённое производство после первой очереди
- Как работать с дозаказом, если планок не хватило
- Как оценивать остаток в деньгах, не искажая производственную картину
- Что передать менеджеру перед оптовым заказом
- Контрольный лист перед запуском MLD-026 в производство
- Как проверить, что статья расчёта не подменила реальную технологию
- Молдинг MLD-026 купить оптом после финальной сверки раскроя
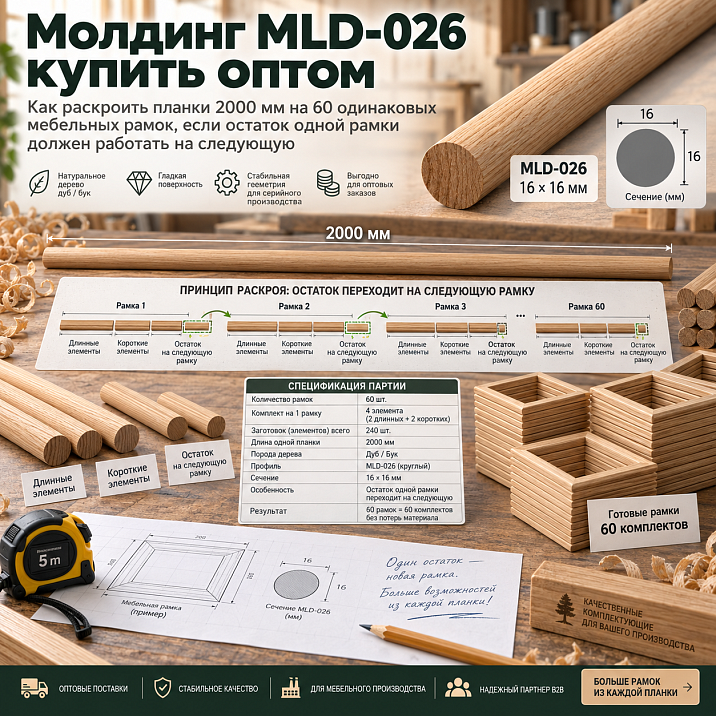
При серийном изготовлении мебельных рамок молдинг MLD-026 нельзя считать по схеме «расход на одну рамку × 60». Такая арифметика показывает чистую длину, но не отвечает на главный производственный вопрос: сколько целых двухметровых планок действительно нужно заказать после того, как детали всех 60 рамок объединены в одну карту раскроя. Остаток, который при расчёте одной рамки выглядит бесполезным, в серии может стать горизонталью или другой короткой деталью следующего фасада. Поэтому единицей оптимизации становится не отдельная рамка, а вся партия.
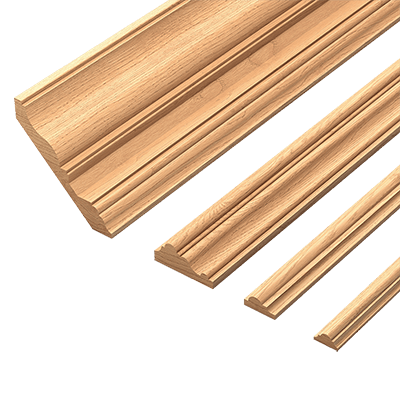
Для MLD-026 это особенно удобно считать заранее: профиль имеет сечение 16×16 мм и товарную длину 2000 мм, а в карточке предусмотрены исполнения из бука и дуба с качеством шлифовки «Престиж». Если производство делает повторяющиеся фасады, фиксированная длина исходной планки позволяет построить понятную раскройную ведомость: сначала выписать все чистовые детали, затем расположить их от наиболее критичных по длине к коротким, учесть ширину пропила, сохранить пригодные переходящие остатки и только после этого определить количество целых планок и резерв.
Именно в такой последовательности стоит действовать, если требуется молдинг MLD-026 купить оптом для мебельного производства. Общий погонный метраж нужен для контроля, но сам по себе он не является достаточным основанием для заказа. Два заказа с одинаковым количеством погонных метров могут потребовать разное число планок 2000 мм, если размеры деталей и схема их сочетания отличаются.

Почему одну мебельную рамку нельзя просто умножить на 60
Представим серийный заказ: 60 одинаковых фасадов, на каждом — рамка из MLD-026. В каждой рамке две вертикальные и две горизонтальные детали. Самый быстрый способ расчёта — взять один фасад, определить расход на него, выяснить, сколько двухметровых планок требуется, а затем умножить результат на 60. Для предварительной оценки трудоёмкости такой подход допустим. Для закупки он способен дать завышенное количество.
Причина в том, что отдельная рамка существует как готовое изделие, а исходный погонаж — как общий материальный поток. Обрезок, оставшийся после деталей фасада №1, не обязан оставаться «собственностью» фасада №1. Если его длины хватает на одну из деталей фасада №2, №17 или №53, производству выгоднее использовать остаток дальше. При расчёте каждой рамки изолированно такая возможность теряется.
Есть и противоположная ошибка. Иногда закупщик складывает чистовые длины всех деталей, делит общий результат на 2000 мм и округляет вверх. Полученная цифра выглядит очень экономной, но может оказаться недостижимой на реальном станке. Метрический баланс не знает, какие именно детали нужно получить. Если из одной планки нельзя разместить требуемую комбинацию длин с учётом пропилов, математически достаточного метража будет мало.
Поэтому для серии нужны сразу две контрольные величины. Первая — чистый метраж всех рамок, который показывает нижнюю теоретическую границу материала. Вторая — число целых планок по фактической карте раскроя. Заказывать следует по второй величине, а первую использовать как проверку: если раскрой требует заметно больше материала, нужно понимать, за счёт каких остатков и ограничений возникает разница.
Серийное производство даёт преимущество именно за счёт масштаба. В одной рамке комбинации деталей ограничены четырьмя элементами. В шестидесяти рамках производство работает уже с 240 деталями. Чем больше пул одинаковых заготовок, тем больше вариантов использовать остаток одной планки в другом комплекте, не меняя конструкцию самого фасада.
Что именно закупается: MLD-026 16×16×2000 мм
До расчёта нужно зафиксировать исходный товар без подмены параметров. Для этой статьи рассматривается молдинг MLD-026 с сечением 16×16 мм и длиной 2000 мм. Материал — бук или дуб. Качество шлифовки — «Престиж». Это исходные характеристики, вокруг которых строится карта раскроя.
Карточку товара имеет смысл привязать к рабочей спецификации один раз: MLD-026 16×16×2000 мм. При заказе большой партии важно не сокращать позицию до безликой строки «молдинг 16×16». Сечение само по себе не заменяет артикул, а артикул не заменяет материал. Если часть мебели выполняется из бука, а часть из дуба, это две отдельные закупочные и производственные партии.
Фиксированная длина 2000 мм — не второстепенная характеристика. Именно она задаёт контейнер, в который технолог должен «уложить» набор чистовых деталей. Планка может содержать одну длинную деталь и несколько коротких, две средние детали, серию коротких горизонталей или другую комбинацию, если она физически помещается в 2000 мм с учётом технологических потерь.
Не нужно превращать эту задачу в рассказ о молдингах вообще. Для мебельного производства существенны конкретные параметры: 16×16 мм, 2000 мм, выбранная порода древесины, утверждённые длины элементов рамки и правила раскроя на конкретном оборудовании. Всё остальное имеет смысл только в той мере, в какой влияет на количество и качество получаемых деталей.
Наша фабрика также производит:


Смотреть весь Каталог продукции
Почему длина 2000 мм здесь важнее общего количества погонных метров
Погонный метр хорошо отвечает на вопрос «сколько чистой длины требуется». Он плохо отвечает на вопрос «сколько исходных изделий купить». Допустим, две мебельные серии требуют по 150 погонных метров MLD-026. В первой все детали короткие и хорошо комбинируются внутри двухметровой планки. Во второй значительная часть элементов близка к длине исходной заготовки. Чистый метраж одинаков, но раскройный выход будет разным.
Это типичная задача раскроя: исходная длина дискретна. Нельзя приобрести 0,37 планки там, где расчёт показывает нехватку 740 мм. Нужно открыть ещё одну целую планку 2000 мм, а появившийся остаток либо использовать дальше, либо отнести к резерву, либо списать как непригодный для текущей серии.
Поэтому формула «общий метраж ÷ 2» даёт только теоретический минимум. Если все детали серии суммарно имеют длину 148 000 мм, деление на 2000 даёт 74 планки. Но это не означает, что 74 планок достаточно. Чтобы получить 74 как реальный результат, каждая из них должна быть заполнена практически без потерь подходящей комбинацией деталей. На практике длины могут конфликтовать друг с другом, а каждый рез дополнительно уменьшает доступный материал.
Обратная крайность — заранее закладывать большой процент сверху без раскроя. Если карта деталей позволяет использовать переходящие остатки, 10–15% «на всякий случай» могут просто превратиться в ненужный складской запас. Для оптовых закупок стройматериалов и мебельного погонажа выгоднее сначала построить фактическую раскройную модель, а уже после неё формировать обоснованный резерв.
Получить консультацию
Сначала создаём ведомость чистовых деталей одной рамки
Первая рабочая таблица должна описывать не рамку в погонных метрах, а детали, из которых она состоит. Даже если изделие визуально простое, запись «рамка — 2,8 м» слишком грубая. Для раскроя нужно знать, какие конкретно длины образуют эти 2,8 м.
| Код детали | Назначение | Чистовая длина | Количество на одну рамку | Количество на 60 рамок |
|---|---|---|---|---|
| В | Вертикаль | по утверждённому чертежу | 2 | 120 |
| Г | Горизонталь | по утверждённому чертежу | 2 | 120 |
В реальном производстве к этой ведомости можно добавить ориентацию, припуск под чистовой запил, номер фасада, направление текстуры, допустимый класс заготовки и другие признаки, если они действительно влияют на раскрой. Но базовая мысль остаётся той же: сначала фиксируется набор деталей, затем считается материал.
Чистовую длину нельзя заменять приблизительным размером рамки. Если соединение предусматривает запил, стык или другую обработку, технолог должен использовать именно размер заготовки, который требуется до окончательной сборки. В статье нет универсального припуска, потому что он зависит от принятой технологии. Его нужно получить из рабочего чертежа и технологической карты конкретного производства.
Такая таблица решает ещё одну задачу: защищает закупку от изменения фасада. Если дизайнер или конструктор изменил высоту рамки, видно, какая именно деталь поменялась. Не нужно заново «угадывать» общий метраж. Пересчитываются 120 вертикалей, после чего карта раскроя строится повторно.
Превращаем одну рамку в общую ведомость на 60 фасадов
Для 60 одинаковых фасадов партия содержит 120 вертикалей и 120 горизонталей. После такого преобразования рамка временно перестаёт быть единицей раскроя. Производство видит 240 чистовых деталей двух типов.
Это не означает, что детали можно перемешать без контроля. Каждая из них после резки должна вернуться в правильный комплект, особенно если последующая обработка выполняется партиями. Но на этапе распределения исходного двухметрового погонажа общий пул деталей даёт гораздо больше свободы.
Показательный условный пример. Допустим, только для иллюстрации метода, что утверждённая вертикаль имеет длину 920 мм, горизонталь — 310 мм. Эти цифры не являются характеристиками MLD-026 и не задают размер реального фасада; они нужны, чтобы показать механику серийного раскроя.
На одну рамку требуется 2 × 920 + 2 × 310 = 2460 мм чистого профиля. Если считать рамку изолированно и не переносить остатки в следующий комплект, легко прийти к схеме «две планки на рамку»: одна планка отдаётся под длинные элементы, вторая — под короткие. Для 60 рамок такой подход даст 120 исходных планок.
Если объединить серию, ситуация меняется. Все 120 вертикалей можно распределить по 60 планкам, размещая по две детали длиной 920 мм. Все 120 горизонталей можно собирать отдельными сериями; в двухметровой планке помещается несколько одинаковых коротких деталей с учётом фактической ширины пропила. В условной модели до добавления резерва может потребоваться около 80 планок, а не 120. Точная цифра зависит от реальной ширины пропила и принятой карты резов, но принцип очевиден: изолированный расчёт каждого изделия способен сильно завысить потребность.
Именно поэтому покупать мебельный молдинг оптом для серии нужно по сводной ведомости деталей, а не по количеству готовых рамок.
Почему правило «одна рамка — две планки» может быть ошибочным
Ошибка возникает из-за искусственной границы между комплектами. Представим, что после изготовления рамки остаётся участок 420 мм. Внутри этой конкретной рамки он больше не нужен. Если производство закрывает заказ поштучно, остаток отправляется в коробку обрезков, и на следующий фасад открывается новая планка.
В серийной модели участок 420 мм сначала проверяется по списку будущих деталей. Если горизонталь следующей рамки короче и технологический запас позволяет выполнить нужный запил, остаток становится полноценной заготовкой. Он перестаёт быть отходом.
Это важное различие: отход определяется не самим фактом, что кусок остался после резки. Отходом он становится тогда, когда не может быть использован ни для одной утверждённой будущей детали с соблюдением технологии и требований к качеству.
При 60 одинаковых фасадах вероятность найти применение короткой пригодной заготовке выше, чем при одном изделии. Поэтому серия обычно позволяет создать «банк» типовых остатков. Производство знает, что отрезок определённого диапазона может уйти на горизонталь, вставку или другую повторяющуюся позицию, если она присутствует в проекте.
Однако не стоит делать из этого обратный догмат и хранить абсолютно всё. Если участок слишком короток, повреждён, потерял идентификацию или относится к другой породе древесины, его нельзя считать производственным активом только ради красивого процента выхода.
Что такое переходящий остаток
Переходящий остаток — пригодный отрезок MLD-026, который после раскроя одной исходной планки не списывается, а переносится в следующую операцию и используется для деталей этой же производственной серии или другой заранее известной совместимой позиции.
Термин удобен потому, что отделяет полезную заготовку от обычного обрезка. Если после реза осталось 610 мм и в очереди есть горизонтали, требующие меньшей длины с технологическим запасом, этот участок имеет назначение. Если осталось 140 мм, а ни одна будущая деталь не помещается, перед производством уже другой тип остатка.
Переходящий остаток должен существовать не только физически, но и в учёте. Если положить его на стеллаж без длины и кода, через несколько смен он превращается в неопознанный кусок древесины. Чтобы снова использовать его, сотруднику придётся заново измерять, определять породу и проверять качество. Экономия быстро съедается дополнительной сортировкой.
Поэтому в серийном раскрое остаток получают, измеряют, маркируют и назначают. Чем типичнее детали рамки, тем проще эта система. Для двух типов элементов можно заранее установить диапазоны: какие остатки ещё пригодны под вертикаль, какие — только под горизонталь, а какие уже не участвуют в карте.
Переходящий остаток особенно полезен при разделении выпуска на смены или очереди. Он связывает между собой партии производства. Но это работает только тогда, когда следующая смена знает, что конкретный отрезок зарезервирован и его нельзя случайно использовать на постороннюю задачу.
Когда остаток действительно считается полезным
Физическая длина — первое, но не единственное условие. Чтобы остаток MLD-026 вошёл в расчёт будущей детали, он должен отвечать нескольким требованиям одновременно.
- После всех необходимых чистовых резов должна оставаться достаточная рабочая длина.
- Материал должен соответствовать нужной партии: бук нельзя учитывать в дубовой серии и наоборот.
- На заготовке не должно быть дефекта, который попадает в рабочую часть будущей детали.
- Торец и направление последующего реза должны позволять получить нужную геометрию.
- Остаток должен быть идентифицирован, измерен и доступен к моменту следующей операции.
Отсюда следует важное правило: нельзя заносить в таблицу весь физический остаток как 100% полезный. Например, отрезок имеет 335 мм, а чистовая деталь — 330 мм. Формально длины почти совпадают. Но если технологической схеме требуется дополнительный припуск и один или несколько резов, использовать эти 335 мм может быть невозможно.
Для расчёта лучше работать с фактической длиной заготовки и требованиями конкретного оборудования. Ширина пропила также берётся из технологической карты, а не из абстрактной «средней цифры». Именно поэтому окончательное количество планок должен подтверждать производственный раскрой, а не только сметная таблица.
Если партия MLD-026 идёт на качественную мебель, полезность остатка определяется ещё и видимой частью детали. Нельзя включать отрезок в расчёт только потому, что он подходит по длине, если фактическое качество участка не соответствует требованиям изделия.
Создаём общий список деталей от длинных к коротким
После формирования ведомости полезно отсортировать детали по длине. Сначала размещают те элементы, для которых меньше вариантов раскроя. В мебельной рамке такими обычно оказываются длинные стороны. Короткие детали гибче: их можно получить из остатка после длинной или объединить несколько штук в одной планке.
Если действовать наоборот и сначала активно резать короткие элементы из целых двухметровых планок, может возникнуть парадокс. На складе будет много суммарного метража в виде кусков, но ни одного участка, достаточного для длинной стороны рамки. Тогда придётся открывать новую целую планку, хотя арифметически «остатков полно».
Сортировка от длинных к коротким не является механическим законом для любой карты раскроя, но это надёжная отправная точка. Дальше технолог проверяет комбинации. Иногда длинная деталь хорошо сочетается с одной короткой, иногда две средние дают лучший выход, иногда короткие выгодно группировать отдельно.
Рабочий алгоритм можно сформулировать так: сначала обеспечить все детали, для которых нужна почти целая планка или ограниченное количество комбинаций; затем заполнить свободные участки короткими позициями; после этого собрать оставшиеся короткие элементы из переходящих остатков и новых планок.
Такой подход помогает не только уменьшить количество исходного погонажа, но и сделать результат предсказуемым. Производство заранее знает, сколько целых планок остаётся нетронутыми в резерве и сколько будет вскрыто под текущую очередь.
Почему раскрой «рамка за рамкой» отличается от раскроя «партия целиком»
| Способ расчёта | Что происходит с остатком | Преимущество | Риск |
|---|---|---|---|
| Каждая рамка отдельно | Привязывается к одному комплекту или списывается | Простая комплектация | Завышенный расход целых планок |
| Вся серия вместе | Переходит между комплектами | Лучше используется длина 2000 мм | Нужен строгий учёт деталей и остатков |
Раскрой поштучно удобен, когда изделие единичное, параметры постоянно меняются или производство сознательно комплектует каждый фасад из отдельных заготовок. Для 60 одинаковых рамок такой подход обычно отказывается от главного преимущества повторяемости.
Раскрой партии целиком, наоборот, требует больше подготовки до старта. Нужно точно знать размеры, количество, материал и статус всех деталей. Зато после утверждения карты процесс становится серийным: одинаковые резы можно группировать, остатки — назначать, количество целых планок — контролировать заранее.
Важно не путать оптимизацию материала с перемешиванием комплектов. Детали могут раскраиваться общим потоком, а затем комплектоваться по фасадам. Серийная карта отвечает на вопрос, из какой исходной планки получена каждая деталь; комплектовочная ведомость — куда эта деталь пойдёт.
Если на предприятии уже используется штрихкодирование, QR-маркировка или маршрутные листы, MLD-026 логично включить в существующую систему. Создавать отдельный параллельный учёт ради одной позиции не нужно. Нужно лишь сохранить связь между исходной планкой, породой дерева, полученными деталями и переходящими остатками.
Как построить карту раскроя планки MLD-026 2000 мм
Карта раскроя должна показывать не только остаток, но и назначение каждой части исходной планки. Удобная запись выглядит так:
Планка №001 → В-01 → Г-01 → пропилы → остаток 415 мм → Г следующей рамки.
| Планка MLD-026 | Деталь 1 | Деталь 2 | Деталь 3 | Пропилы | Полезный остаток | Куда использовать |
|---|---|---|---|---|---|---|
| №001 | В-01 | Г-01 | — | по техкарте | по факту | следующая рамка |
| №002 | В-02 | Г-02 | — | по техкарте | по факту | следующая рамка |
| №003 | Г-03 | Г-04 | Г-05 | по техкарте | по факту | резерв или следующая операция |
Не нужно ограничиваться формулой «2000 минус сумма деталей». Она не показывает, что именно было получено и может ли оставшийся кусок использоваться дальше. Карта должна быть производственным документом, а не абстрактной математикой.
В серийной партии удобно группировать одинаковые схемы. Если 40 исходных планок режутся по одному шаблону, нет необходимости расписывать каждую индивидуально, если система учёта позволяет указать диапазон номеров и количество повторов. Детальная запись нужна для нестандартных остатков и отклонений.
Учитываем пропил до утверждения количества
Чистовые размеры деталей не складываются в исходную планку без потерь. Каждый рез удаляет небольшую полосу материала. На одной рамке эта величина может казаться несущественной. На сотнях повторяющихся операций она превращается в заметную суммарную длину.
В этой статье нельзя подставить универсальную ширину пропила: она зависит от конкретного оборудования, инструмента и принятой технологической схемы. Поэтому в формулах удобно обозначить её как p и подставить реальное значение производства.
Если из одной двухметровой планки получают две детали, нужно проверить условие:
L1 + L2 + технологические потери ≤ 2000 мм.
Если получают шесть коротких деталей, количество резов и схема отделения заготовок будут другими. Поэтому нельзя сначала построить карту «впритык» по чистовым длинам, а потом просто надеяться, что пропил «где-нибудь поместится».
Серийный эффект здесь двусторонний. С одной стороны, накопленный пропил увеличивает общий расход. С другой — повторяемость деталей позволяет лучше распределять остатки. Поэтому итог определяется не одной процентной надбавкой, а всей картой.
Перед тем как строительные материалы оптом Москва или конкретный мебельный профиль запускать в крупную закупку, технологическую величину пропила нужно внести в расчёт, а не оставлять на усмотрение оператора после поступления сырья.
Почему последние 20 рамок иногда дают другой раскрой, чем первые 40
Если производство разделено на серии по 20 фасадов, выход третьей очереди может отличаться от первой, даже когда рамки одинаковы. Причина — накопленный банк переходящих остатков.
В начале первой очереди на складе есть только целые планки 2000 мм. По мере раскроя появляются пригодные короткие заготовки. Если они учтены и сохранены, вторая или третья очередь может использовать часть горизонталей уже из этого банка, открывая меньше новых целых планок.
Из этого следует полезное правило: производственную эффективность нужно считать накопительно. Нельзя сравнивать каждую смену только по показателю «сколько целых планок вскрыли сегодня», не учитывая остатки, которые она получила от предыдущей смены и передала следующей.
Например, первая очередь могла сознательно создать больше пригодных отрезков, потому что длинные детали резались приоритетно. Вторая очередь использует эти отрезки и выглядит «экономнее». Это не означает, что первая работала хуже. Обе очереди являются частями одной раскройной модели.
Для закупщика отсюда другой вывод: заказ всей серии можно считать по общей карте, даже если производство физически разбито на этапы. Но если геометрия последующих фасадов ещё не утверждена, рассчитывать переходящие остатки как гарантированное сырьё для них нельзя.
Нужно ли физически хранить остатки между производственными сменами
Да, если эти остатки включены в утверждённую карту и имеют конкретное назначение. В противном случае расчёт существует только на бумаге. Если вечерняя смена планирует передать 36 пригодных отрезков утренней, они должны быть физически отделены от отходов и промаркированы.
Минимальный набор данных: артикул, материал, фактическая длина, статус и допустимое назначение. Для сложной серии можно добавить номер партии и дату.
Не стоит использовать общую коробку «обрезки MLD-026». Через несколько дней в ней смешаются бук, дуб, разные длины, детали с дефектом и пригодные заготовки. Чтобы найти нужный участок, сотруднику придётся перебирать всё содержимое. Такая система формально сохраняет древесину, но практически делает её дорогой в использовании.
Хранение должно соответствовать ценности остатка. Длинные участки, способные заменить значительную часть новой планки, имеет смысл учитывать строго. Совсем короткие куски, не попадающие ни в одну будущую деталь, не нужно превращать в складской долг.
Если места на производстве мало, это может повлиять и на саму карту раскроя. Иногда чуть больший расход целых планок оказывается экономически разумнее, чем накопление сотен разноразмерных отрезков, для которых требуется отдельная сортировка, стеллажи и учёт. Цель оптимизации — снизить суммарные производственные потери, а не добиться минимального теоретического отхода любой ценой.
Система маркировки переходящих остатков
Простейший код может выглядеть так:
MLD026 / BEECH / 415 / Г
Он означает: артикул MLD-026, материал — бук, фактическая длина — 415 мм, допустимое назначение — горизонталь. Для дубовой партии вместо BEECH используется собственное обозначение. Конкретный формат кодов предприятие выбирает само; важно, чтобы система была единой для всех смен.
Не следует шифровать слишком много информации в непонятную последовательность букв. Код должен ускорять работу, а не требовать отдельного справочника на каждом станке. Если предприятие использует цифровую систему, короткая физическая бирка может содержать только идентификатор, а полные данные — храниться в программе.
Особое внимание нужно уделить фактической длине. Номинальная запись «остаток около 400» непригодна для точного раскроя. Перед включением отрезка в будущую деталь должна быть известна реальная доступная длина после предыдущей операции.
Маркировка полезна и для анализа выхода. По завершении партии можно увидеть, какие диапазоны остатков действительно были использованы, а какие систематически переходили из смены в смену и в итоге списывались. Это помогает улучшить следующую карту раскроя.
Бук и дуб считаются двумя отдельными партиями
Одинаковое сечение 16×16 мм и одинаковая длина 2000 мм не делают буковый и дубовый MLD-026 взаимозаменяемыми в учёте. Если мебельная программа содержит обе породы, закупочная спецификация должна иметь минимум две строки.
Неправильно:
MLD-026 — 150 шт.
Правильно:
MLD-026 / бук / 16×16×2000 мм / «Престиж» / ___ шт.
MLD-026 / дуб / 16×16×2000 мм / «Престиж» / ___ шт.
Раздельный учёт нужен с самого начала, потому что переходящие остатки также принадлежат конкретной породе. Если общая таблица показывает 20 пригодных отрезков MLD-026, но 18 из них буковые, дубовая партия фактически имеет только два.
Такой же принцип применяется к производственному резерву. «Десять запасных планок MLD-026» — недостаточная запись, если в проекте два материала. Нужно знать, сколько целых резервных планок относится к буку и сколько к дубу.
Для оптового заказа через крупного поставщика строительных материалов или непосредственно по товарной позиции точное разделение материала снижает риск пересорта ещё до отгрузки.
Почему остаток бука нельзя закрыть дубовой деталью
На уровне готового изделия это очевидно, но на уровне склада ошибка возникает именно из-за одинаковой геометрии. Два отрезка 16×16 мм длиной 430 мм могут лежать рядом и казаться равнозначными для оператора, который видит только размер.
Поэтому банк остатков делится не только по длине, но и по материалу. Сортировка «короткие/длинные» без породы недостаточна.
Если после буковой партии осталось много пригодных отрезков, их можно перенести только в будущие буковые позиции, где совпадают требования к профилю и качеству. Дубовая серия должна иметь собственный баланс целых планок и собственный банк.
Любая замена материала — уже не оптимизация раскроя, а изменение спецификации изделия. Она требует отдельного решения и не должна происходить незаметно ради использования остатков.
Как разделить 60 фасадов на производственные партии
Шестьдесят рамок необязательно выпускать одной непрерывной операцией. Производство может разделить их, например, на три очереди по 20 фасадов. При этом закупочная потребность всей серии и карта раскроя могут оставаться общими.
Это важное различие. Производственная очередь отвечает на вопрос, когда и в каком количестве изделия проходят участок. Закупочная потребность отвечает на вопрос, сколько исходных планок нужно иметь, чтобы выполнить всю подтверждённую программу.
Если геометрия всех 60 фасадов утверждена, общий расчёт обычно выгоднее. Остатки первой двадцатки включаются в банк второй, а остатки второй — в третью. Но фактическую выдачу материала на станок можно делать поэтапно, чтобы не смешивать слишком большой объём.
Если же третья очередь ещё проектируется, использовать её будущие детали для сегодняшней оптимизации рискованно. Остаток может быть зарезервирован под горизонталь, длина которой позднее изменится. Тогда закупочный расчёт окажется основан на несуществующей детали.
Практическое правило: в общую карту включаются только подтверждённые изделия. Всё, что может существенно поменяться, считается отдельной будущей потребностью.
Когда выгоднее заказать всю партию MLD-026 сразу
Полная закупка всей серии рациональна, когда размеры фасадов утверждены, материал выбран, отделка зафиксирована, объём действительно пойдёт в производство и на складе есть условия для хранения двухметрового погонажа.
В такой ситуации одна общая карта раскроя позволяет максимально использовать повторяемость. Закупщик видит полный пул деталей и может определить реальное количество целых планок, а не суммировать отдельные мелкие заказы.
Единая закупка также упрощает формирование производственного резерва. Вместо того чтобы добавлять запас к каждой маленькой партии, можно оценить риски всей программы и сохранить часть материала целыми планками.
Но «оптом» не означает «обязательно всё сразу». Если половина фасадов ещё не утверждена, ранняя закупка превращает экономию на логистике в риск лишнего материала. Экспертный расчёт должен учитывать степень готовности проекта, а не только цену единицы.
Когда делить заказ по очередям рациональнее
Поэтапный заказ лучше, если размеры второй части мебели ещё меняются, часть фасадов может перейти на другую породу, нет условий для длительного хранения, либо производство хочет проверить реальный выход первой серии перед масштабированием.
Первая партия в таком случае работает как проверка технологической модели. После её выпуска можно увидеть фактический расход, структуру остатков, долю брака и удобство выбранных схем. Эти данные позволяют скорректировать вторую закупку без изменения уже готовых изделий.
Нельзя, однако, переносить результат автоматически. Если размеры фасадов изменились, старая карта больше не является доказательством потребности. Нужно заново сформировать ведомость деталей.
Разделение заказа должно быть осознанным. Если единственная причина — отсутствие готового расчёта, лучше сначала закончить раскройную модель, а не превращать неопределённость в серию срочных дозаказов.
Как сформировать производственный резерв
Резерв для MLD-026 лучше разделять по назначению. Простая формула «плюс 10%» скрывает причины, из-за которых дополнительный материал вообще нужен.
Резерв на раскрой возникает из-за реальных сочетаний деталей и не должен путаться с запасом. Если для получения 240 чистовых элементов карта требует 82 целые планки вместо теоретических 76, эти шесть планок уже являются частью рабочей потребности.
Резерв на повреждение нужен на случай, если часть исходного профиля или готовой детали станет непригодной до сборки.
Резерв для настройки производства может потребоваться, если технологический процесс предусматривает пробные операции или контрольные детали. Его величину определяет производство, а не статья.
Ремонтный резерв — целые изделия или материал, который заказчик сознательно сохраняет после выпуска серии для возможного последующего ремонта.
Разделение позволяет увидеть, что именно можно сократить. Нельзя убрать «излишние» планки из раскройной потребности и ожидать, что серия всё равно сойдётся. Зато объём эксплуатационного резерва может быть предметом отдельного решения.
Для бука и дуба резерв также рассчитывается независимо. Общий запас MLD-026 без указания породы недостаточно информативен.
Почему несколько коротких обрезков не заменяют одну резервную планку 2000 мм
Суммарная длина может вводить в заблуждение. Пять отрезков по 400 мм дают те же 2000 мм материала, что одна целая планка, но производственная ценность этих двух наборов разная.
Если будет повреждена деталь длиной 900 мм, ни один из пяти коротких отрезков не поможет. Понадобится новый достаточно длинный участок.
Поэтому часть резерва разумно сохранять в целых планках, особенно если в рамке есть длинные элементы. Короткие переходящие остатки работают как дополнительный ресурс для коротких деталей, но не заменяют универсальность исходной длины 2000 мм.
Это ещё одна причина, почему складской отчёт должен показывать структуру остатка: целые планки отдельно, полезные отрезки по диапазонам отдельно. Запись «остаток 18,4 пог. м» сама по себе не говорит, способен ли этот материал закрыть будущий риск.
Когда остаток перестаёт быть производственным активом
Предприятию полезно заранее установить правило списания. Остаток перестаёт участвовать в расчётном банке, если он слишком короток для любой будущей детали, повреждён, не имеет надёжной идентификации, относится к другой породе или не входит ни в одну подтверждённую карту.
Такое правило защищает от ложной экономии. Если программа учёта показывает сотни метров «остатка», но эти метры представлены кусками, которые невозможно применить, закупщик получает искажённую картину запасов.
Не нужно хранить материал только потому, что его жалко выбросить. Производственный актив должен иметь вероятное применение и стоимость использования ниже стоимости нового материала с учётом труда по поиску, проверке и перемещению.
Для повторяющейся рамки критерии проще: список допустимых деталей известен. Можно установить минимальную полезную длину по самой короткой позиции плюс технологическая потребность. Всё, что ниже этой границы и не используется в других утверждённых изделиях, не должно искусственно увеличивать расчётный остаток.
Как проверить количество перед оформлением оптового заказа
Финальная последовательность должна быть воспроизводимой:
- Зафиксировать количество фасадов.
- Зафиксировать чистовые размеры вертикалей и горизонталей.
- Умножить количество каждого типа детали на 60.
- Разделить расчёт по буку и дубу, если используются обе породы.
- Внести фактическую ширину пропила и технологические припуски.
- Построить карту раскроя планок 2000 мм.
- Определить переходящие остатки и их назначение.
- Исключить из полезного банка непригодные куски.
- Добавить обоснованный производственный резерв.
- Получить итоговое число целых планок MLD-026 к заказу.
Короткая формула выглядит так:
фасады → чистовые детали → количество каждого типа → раскрой 2000 мм → переходящие остатки → резерв → целые планки MLD-026.
Если какой-либо шаг пропущен, количество становится предположением. Например, чистый метраж без карты не учитывает дискретность двухметровой длины. Карта без пропила может быть физически невыполнима. Раскрой без банка остатков может завысить заказ. Банк без маркировки не будет работать на производстве.
Перед оформлением заявки полезно провести ещё одну проверку: сравнить итог с теоретическим минимумом по чистому метражу. Слишком большая разница требует объяснения. Иногда она объективна из-за геометрии деталей. Иногда обнаруживает неэффективную комбинацию резов.
Как принимать большую партию MLD-026
Приёмка должна подтверждать именно ту позицию, которая была рассчитана. Проверяются артикул MLD-026, сечение 16×16 мм, длина 2000 мм, порода, количество, состояние, прямолинейность, маркировка и упаковка.
Если заказ разделён на бук и дуб, количество сверяется по каждой породе отдельно. Общая цифра не должна скрывать пересорт. Например, если заказано 80 буковых и 40 дубовых пл
Упаковочная подложка и почему её не нужно смешивать с раскройным резервом
У MLD-026 вопросы упаковки и дополнительные элементы маленького заказа относятся к другой задаче. Для серийной статьи достаточно зафиксировать принцип: упаковочная составляющая не является производственным резервом и не должна добавляться к количеству планок как будто это запас материала.
Раскройный расчёт отвечает на вопрос, сколько MLD-026 необходимо для получения деталей. Упаковка отвечает на вопрос, как готовая партия будет подготовлена к передаче и транспортировке. Смешивание этих двух блоков делает калькуляцию непрозрачной.
Поэтому в заявке полезно отделять количество товарных планок от условий упаковки. Тогда изменение упаковочной схемы не заставляет пересчитывать карту рамок, а изменение раскроя не искажает логистические расходы.
Как оформить заявку на MLD-026
Рабочая строка для буковой партии может выглядеть так:
MLD-026 / бук / 16×16×2000 мм / «Престиж» / ___ шт. / проект ___ / партия ___ / резерв ___ шт.
Для дуба создаётся отдельная строка:
MLD-026 / дуб / 16×16×2000 мм / «Престиж» / ___ шт. / проект ___ / партия ___ / резерв ___ шт.
Если производство закупает стройматериалы оптом от производителя и одновременно несколько видов деревянного погонажа, такой формат помогает не растворить MLD-026 внутри общей номенклатуры. Артикул, порода и длина остаются видимыми на каждом этапе.
К заявке разумно приложить сводную раскройную таблицу или хотя бы итоговую ведомость деталей. Поставщику не обязательно видеть внутреннюю технологию всех резов, но закупщик должен иметь документ, из которого понятно, почему заказано именно такое количество.
Основные ошибки при оптовом расчёте MLD-026
Ошибка 1. Делить общий метраж на 2 и считать результат количеством планок. Такая формула даёт теоретический минимум, но не доказывает выполнимость раскроя. Предотвращение — карта деталей по каждой двухметровой заготовке.
Ошибка 2. Рассчитывать каждую рамку независимо. В серийном производстве это блокирует использование остатков между комплектами. Предотвращение — объединить 120 вертикалей и 120 горизонталей в общую ведомость.
Ошибка 3. Списывать остаток сразу после изготовления одной рамки. Кусок может быть полноценной заготовкой для следующего фасада. Предотвращение — банк переходящих остатков.
Ошибка 4. Резать короткие детали первыми без анализа длинных. Можно получить много коротких остатков и потерять материал для критичных элементов. Предотвращение — сначала обеспечить детали с наименьшим числом вариантов раскроя.
Ошибка 5. Забывать пропил. Схема, заполненная ровно до 2000 мм по чистовым размерам, может не выполняться физически. Предотвращение — использовать технологическое значение ширины пропила до утверждения количества.
Ошибка 6. Смешивать бук и дуб. Одинаковая геометрия не делает материалы взаимозаменяемыми. Предотвращение — две закупочные позиции и два банка остатков.
Ошибка 7. Хранить обрезки без размера и кода. Неидентифицированный кусок быстро перестаёт быть полезным активом. Предотвращение — единая система маркировки.
Ошибка 8. Считать полезным каждый физический остаток. Длина может быть недостаточной после чистового реза, участок может иметь дефект или не подходить ни к одной будущей детали. Предотвращение — критерии включения в банк.
Ошибка 9. Заменять цельный резерв кучей коротких отрезков. Суммарный метраж не гарантирует возможность изготовить длинную деталь. Предотвращение — учитывать целые планки отдельно.
Ошибка 10. Заказывать до утверждения чистовых размеров. Любое изменение вертикали или горизонтали меняет комбинации раскроя. Предотвращение — запускать финальный расчёт только по подтверждённым чертежам.
Ошибка 11. Путать упаковку и резерв. Упаковочная составляющая не увеличивает доступный объём MLD-026 для рамок. Предотвращение — разделить производственную и логистическую калькуляцию.
Ошибка 12. Переносить старую карту на изменённый фасад. Даже небольшое изменение длины может разрушить удачную комбинацию деталей внутри 2000 мм. Предотвращение — пересчитывать карту после изменения геометрии.
Центральная сводная таблица для 60 рамок
| Параметр | Значение | Что проверяет |
|---|---|---|
| Количество рамок | 60 | Объём производственной серии |
| Вертикалей | 120 | Количество длинных деталей |
| Горизонталей | 120 | Количество коротких или вторых деталей |
| Чистый метраж | по утверждённым размерам | Теоретический объём материала |
| Целых планок 2000 мм по карте | по раскрою | Реальная рабочая потребность |
| Полезные переходящие остатки | по фактическим длинам | Ресурс следующей операции |
| Производственный резерв | отдельно по причинам | Защита от повреждений и технологических рисков |
| Итог к заказу | рабочая потребность + резерв | Количество целых MLD-026 |
Эта таблица полезнее, чем запись «60 рамок × N метров». Она показывает всю логику от изделия до закупки. Если цифра итогового заказа меняется, можно определить причину: изменился размер деталей, ухудшилась карта раскроя, добавился резерв или часть переходящих остатков стала непригодной.
Для серийного производства полезно хранить рядом и второй уровень — детальный раскрой планок. Сводная таблица отвечает руководителю и закупщику, сколько материала требуется. Детальная карта отвечает технологу и оператору, как именно этот результат достигается.
Практический условный расчёт: почему серия может экономить целые планки
Вернёмся к условной модели с вертикалью 920 мм и горизонталью 310 мм. Она нужна только для демонстрации метода и не задаёт размеры реального мебельного фасада.
На 60 рамок требуется:
- 120 вертикалей × 920 мм = 110 400 мм;
- 120 горизонталей × 310 мм = 37 200 мм;
- чистый итог = 147 600 мм, или 147,6 м.
Теоретический минимум без пропила:
147 600 ÷ 2000 = 73,8, то есть не менее 74 целых планок.
Но 74 — это математическая нижняя граница, а не готовый заказ. Нужно проверить реальное размещение деталей. Если каждую рамку считать отдельно и открыть под неё две планки, получится 120 планок. Это заведомо грубая схема: вторая планка каждой рамки используется лишь частично.
При общем раскрое 120 вертикалей можно распределить по 60 исходным планкам по две вертикали, если фактические технологические потери укладываются в доступную длину. Для горизонталей можно применять групповой раскрой нескольких одинаковых деталей из одной планки. В условной модели это резко уменьшает число новых планок относительно схемы «две на рамку».
После внесения реальной ширины пропила технолог может получить, например, рабочую карту около восьми десятков планок, а затем добавить отдельный резерв. Здесь принципиальна не конкретная цифра, а диапазон между тремя уровнями: 74 как недостижимый без проверки теоретический минимум, 120 как завышенный изолированный расчёт и фактическое значение по оптимизированной карте между ними.
Такой пример показывает, почему купить молдинг оптом для мебели выгоднее после технологического расчёта, а не до него. Погонные метры нужны, но только в сочетании с дискретной длиной 2000 мм и реальными деталями.
Как выбирать раскройную схему между несколькими допустимыми вариантами
У одной и той же партии может существовать несколько технически допустимых карт. Например, длинную деталь можно сочетать с одной короткой или оставить остаток под две будущие короткие позиции. Обе схемы помещаются в 2000 мм, но производственный результат у них различается.
Выбирать стоит не по одному критерию «минимум отхода». Нужно учитывать минимум четыре фактора: количество вскрытых целых планок, число операций, удобство комплектования деталей и объём остатков, которые придётся хранить и маркировать.
Схема с минимальным отходом может оказаться неудобной, если создаёт десятки уникальных коротких остатков. Схема с чуть большим остатком, но повторяющимися типовыми резами иногда быстрее и надёжнее на производстве. Поэтому оптимальный раскрой — это компромисс между материальным выходом и управляемостью процесса.
Для 60 одинаковых рамок особенно ценны повторяющиеся паттерны. Если большая часть планок раскраивается по двум-трём стандартным схемам, оператору проще контролировать выпуск, а вероятность ошибки ниже, чем при десятках уникальных комбинаций.
Почему порядок резов тоже влияет на использование остатка
Даже при одинаковом наборе деталей последовательность операций может влиять на то, какие остатки получатся. Если сначала отделить короткую деталь, потом длинную, свободный участок может оказаться другого размера, чем при обратной последовательности. Технологическая карта должна учитывать не только сумму длин, но и реальную логику станка.
Особенно это важно, когда требуется чистовой торец или дополнительная обработка края. Нельзя считать каждый миллиметр планки доступным, если часть длины уходит на подготовку исходного торца.
Поэтому закупщик не должен самостоятельно оптимизировать раскрой в Excel, игнорируя производство. Его задача — собрать правильные исходные данные и получить подтверждённое количество от технологической схемы. Таблица закупки и карта станка должны быть связаны, но не подменять друг друга.
Когда общий раскрой не даёт заметной экономии
Серийный принцип полезен не всегда одинаково. Если одна рамка уже идеально укладывается в одну или несколько двухметровых планок почти без остатка, объединение 60 изделий не даст драматического сокращения количества.
То же возможно, если все детали длинные и каждая требует почти отдельной исходной планки. В такой геометрии переходящие остатки физически не способны закрыть следующую деталь.
Это нормальный результат. Цель общего расчёта не в том, чтобы обязательно «сэкономить 20%», а в том, чтобы доказать реальную потребность. Иногда лучший итог — подтверждение, что поштучная схема почти оптимальна и сокращать заказ дальше нельзя.
Именно поэтому не стоит заранее обещать экономию только потому, что производство серийное. Серийность создаёт возможность оптимизации, но результат определяется геометрией деталей.
Когда MLD-026 не нужно покупать всей серией заранее
Большой оптовый заказ не является универсально лучшим решением. Если геометрия части фасадов не утверждена, производство ещё выбирает между буком и дубом или неизвестно, будет ли серия выпущена полностью, покупать весь рассчитанный объём заранее рискованно.
Не стоит также закупать полную партию только ради формального снижения количества доставок, если на объекте нет подходящих условий хранения длинномерного профиля. Повреждение или смешивание материала способно перекрыть выгоду от единой закупки.
Если первая серия должна использоваться как опытная, рациональнее сначала подтвердить фактический выход, качество деталей и удобство раскройной карты. После этого масштабировать расчёт на оставшиеся фасады.
Экономика серийного раскроя работает лучше всего тогда, когда серия действительно стабильна. Повторяемость — источник оптимизации только при повторяемых размерах и материалах.
Как контролировать фактический расход во время выпуска
После начала производства теоретическая карта должна сравниваться с фактом. Для каждой очереди полезно фиксировать количество вскрытых целых планок, количество готовых деталей, объём переходящих остатков и причины списания.
Если план предполагал определённое количество полезных горизонталей из остатков, а фактически их получается меньше, нужно выяснить почему. Причиной может быть дефект древесины, другой порядок резов, неверная оценка припуска или потеря маркировки.
Такой контроль нужен не для наказания оператора, а для корректировки следующей закупки. Первая очередь из 20 фасадов даёт фактические данные, на которых можно точнее планировать остальные 40.
Особенно полезно отделять технологический отход от организационного. Технологический возникает неизбежно из-за геометрии и пропила. Организационный появляется, когда пригодный остаток потерян, перепутан или использован не по назначению. Эти причины требуют разных решений.
Как считать незавершённое производство после первой очереди
После выпуска части фасадов на складе одновременно могут находиться целые планки, переходящие остатки и уже нарезанные детали для следующей очереди. Если всё это показать одной цифрой «остаток MLD-026», планирование станет неточным.
Лучше разделять как минимум три группы. Первая — целые планки 2000 мм, которые можно использовать почти под любую деталь данной породы. Вторая — переходящие остатки с ограниченным назначением. Третья — готовые детали, уже закреплённые за конкретными рамками.
Такой баланс особенно полезен перед дозаказом. Закупщик видит не только физический метраж на складе, но и то, какая часть этого метража действительно свободна.
Как работать с дозаказом, если планок не хватило
Дозаказ MLD-026 не должен оформляться как «ещё десять молдингов». Нужно указать полный товарный признак: артикул, породу, 16×16×2000 мм, количество и связь с исходной партией.
Перед дозаказом полезно пересчитать незавершённые детали, а не повторять первоначальный процент резерва. Если осталось изготовить шесть длинных вертикалей, банк коротких обрезков не уменьшит потребность. Если остались только горизонтали, полезные остатки могут существенно сократить число новых планок.
Именно поэтому дозаказ — это маленькая новая карта раскроя по остатку производственной программы. Он начинается не с вопроса «сколько было заказано раньше», а с вопроса «какие детали ещё не изготовлены и какие пригодные заготовки уже есть».
Как оценивать остаток в деньгах, не искажая производственную картину
Для финансового учёта возникает соблазн оценить все куски пропорционально их длине. Производственно это не всегда корректно. Отрезок 900 мм и девять отрезков по 100 мм имеют одинаковый суммарный метраж, но разную способность закрывать будущие детали.
Поэтому управленческий отчёт лучше не использовать как единственный источник для закупки. Финансы могут считать стоимость материального остатка одним способом, а технологический склад — полезность другим.
Для следующей серии важна именно технологическая пригодность: способен ли конкретный участок заменить часть новой планки. Если нет, наличие его стоимости в учёте не уменьшает закупочную потребность.
Что передать менеджеру перед оптовым заказом
Для расчёта и оформления партии достаточно подготовить структурированный набор данных: MLD-026, материал — бук или дуб, размер 16×16×2000 мм, качество шлифовки «Престиж», количество целых планок по карте, отдельное число резервных планок и при необходимости разбивку по производственным очередям.
Если окончательное количество ещё не посчитано, лучше передать ведомость деталей, чем приблизительное «нужно около 150 метров». При серийном производстве именно длины элементов определяют реальную потребность.
При комплексной закупке через поставщиков строительных материалов Москва артикульная строка MLD-026 должна оставаться самостоятельной и не сливаться с общей группой деревянного декора.
Если используются обе породы, их количества указываются раздельно. Если поставка идёт по очередям, рядом фиксируется объём каждой отгрузки. Это позволяет проверять не только итог договора, но и готовность конкретной производственной серии.
Контрольный лист перед запуском MLD-026 в производство
Перед тем как открыть первую планку, полезно пройти короткую проверку. Подтверждены ли все 60 фасадов? Совпадают ли чистовые размеры в чертеже и раскройной ведомости? Разделены ли бук и дуб? Внесён ли фактический пропил? Определено ли, какие остатки считаются полезными? Есть ли место и система для их маркировки? Отделён ли целый резерв от коротких обрезков?
Если хотя бы один ответ отрицательный, проблема ещё не обязательно требует остановки проекта, но её нужно осознанно закрыть. Например, если последние 20 фасадов не утверждены, их можно исключить из первой карты и не считать будущие горизонтали основанием для использования сегодняшних остатков.
Контрольный лист полезен тем, что связывает закупку и производство до появления физического материала. Большинство дорогих ошибок проще предотвратить в таблице, чем исправлять после того, как сотни деталей уже нарезаны.
Как проверить, что статья расчёта не подменила реальную технологию
Любая текстовая методика имеет ограничение: она не знает конкретный станок, пилу, припуск, технологию соединения рамки и требования конкретного производства. Поэтому статья может дать структуру расчёта, но не должна выдавать универсальную карту реза за готовый производственный регламент.
Правильное применение материала — взять из статьи последовательность действий, а конкретные размеры, пропилы и припуски подставить из собственного чертежа и техкарты. Именно поэтому условные размеры 920 и 310 мм в примере прямо обозначены как демонстрационные.
Так сохраняется баланс между практической пользой и фактической точностью: метод понятен, но производственные параметры не выдуманы.
Молдинг MLD-026 купить оптом после финальной сверки раскроя
Оптовый заказ MLD-026 для 60 одинаковых мебельных рамок логично оформлять только после того, как чистовые размеры превратились в общую ведомость деталей, а ведомость — в карту двухметровых планок. Именно этот переход отделяет реальный производственный расчёт от простой арифметики погонных метров.
Сначала считаются 120 вертикалей и 120 горизонталей. Затем детали сортируются по длине и объединяются в совместимые раскройные схемы. После каждого реза оценивается не «обрезок вообще», а конкретный переходящий остаток: какая у него порода, фактическая длина, качество и назначение. В расчёт добавляется реальная ширина пропила. Только после этого становится понятно, сколько целых MLD-026 2000 мм действительно нужно открыть.
Для бука и дуба расчёты ведутся отдельно. Полезные остатки не смешиваются между породами. Целый резерв хранится отдельно от коротких заготовок, потому что несколько обрезков суммарной длиной два метра не способны заменить одну двухметровую планку, когда потребуется длинная деталь.
Если серия стабильна, общий раскрой способен существенно сократить количество исходного погонажа относительно схемы «каждая рамка сама за себя». Если размеры ещё меняются, выгоднее разделить заказ по подтверждённым очередям и не считать будущие остатки гарантированным ресурсом.
Итоговая закупочная логика для MLD-026 проста:
не «одна рамка × 60», а «все детали 60 рамок → общий раскрой → переходящие остатки → пропил → резерв → количество целых планок».
Такой расчёт позволяет заказать деревянный молдинг оптом без двух типичных перекосов: не купить десятки лишних планок из-за изолированного расчёта каждого фасада и не получить дефицит из-за слишком оптимистичного деления общего метража на 2000 мм. После финальной сверки можно оформлять MLD-026 из бука или дуба в количестве, которое подтверждено производственной картой, а не приблизительной оценкой.